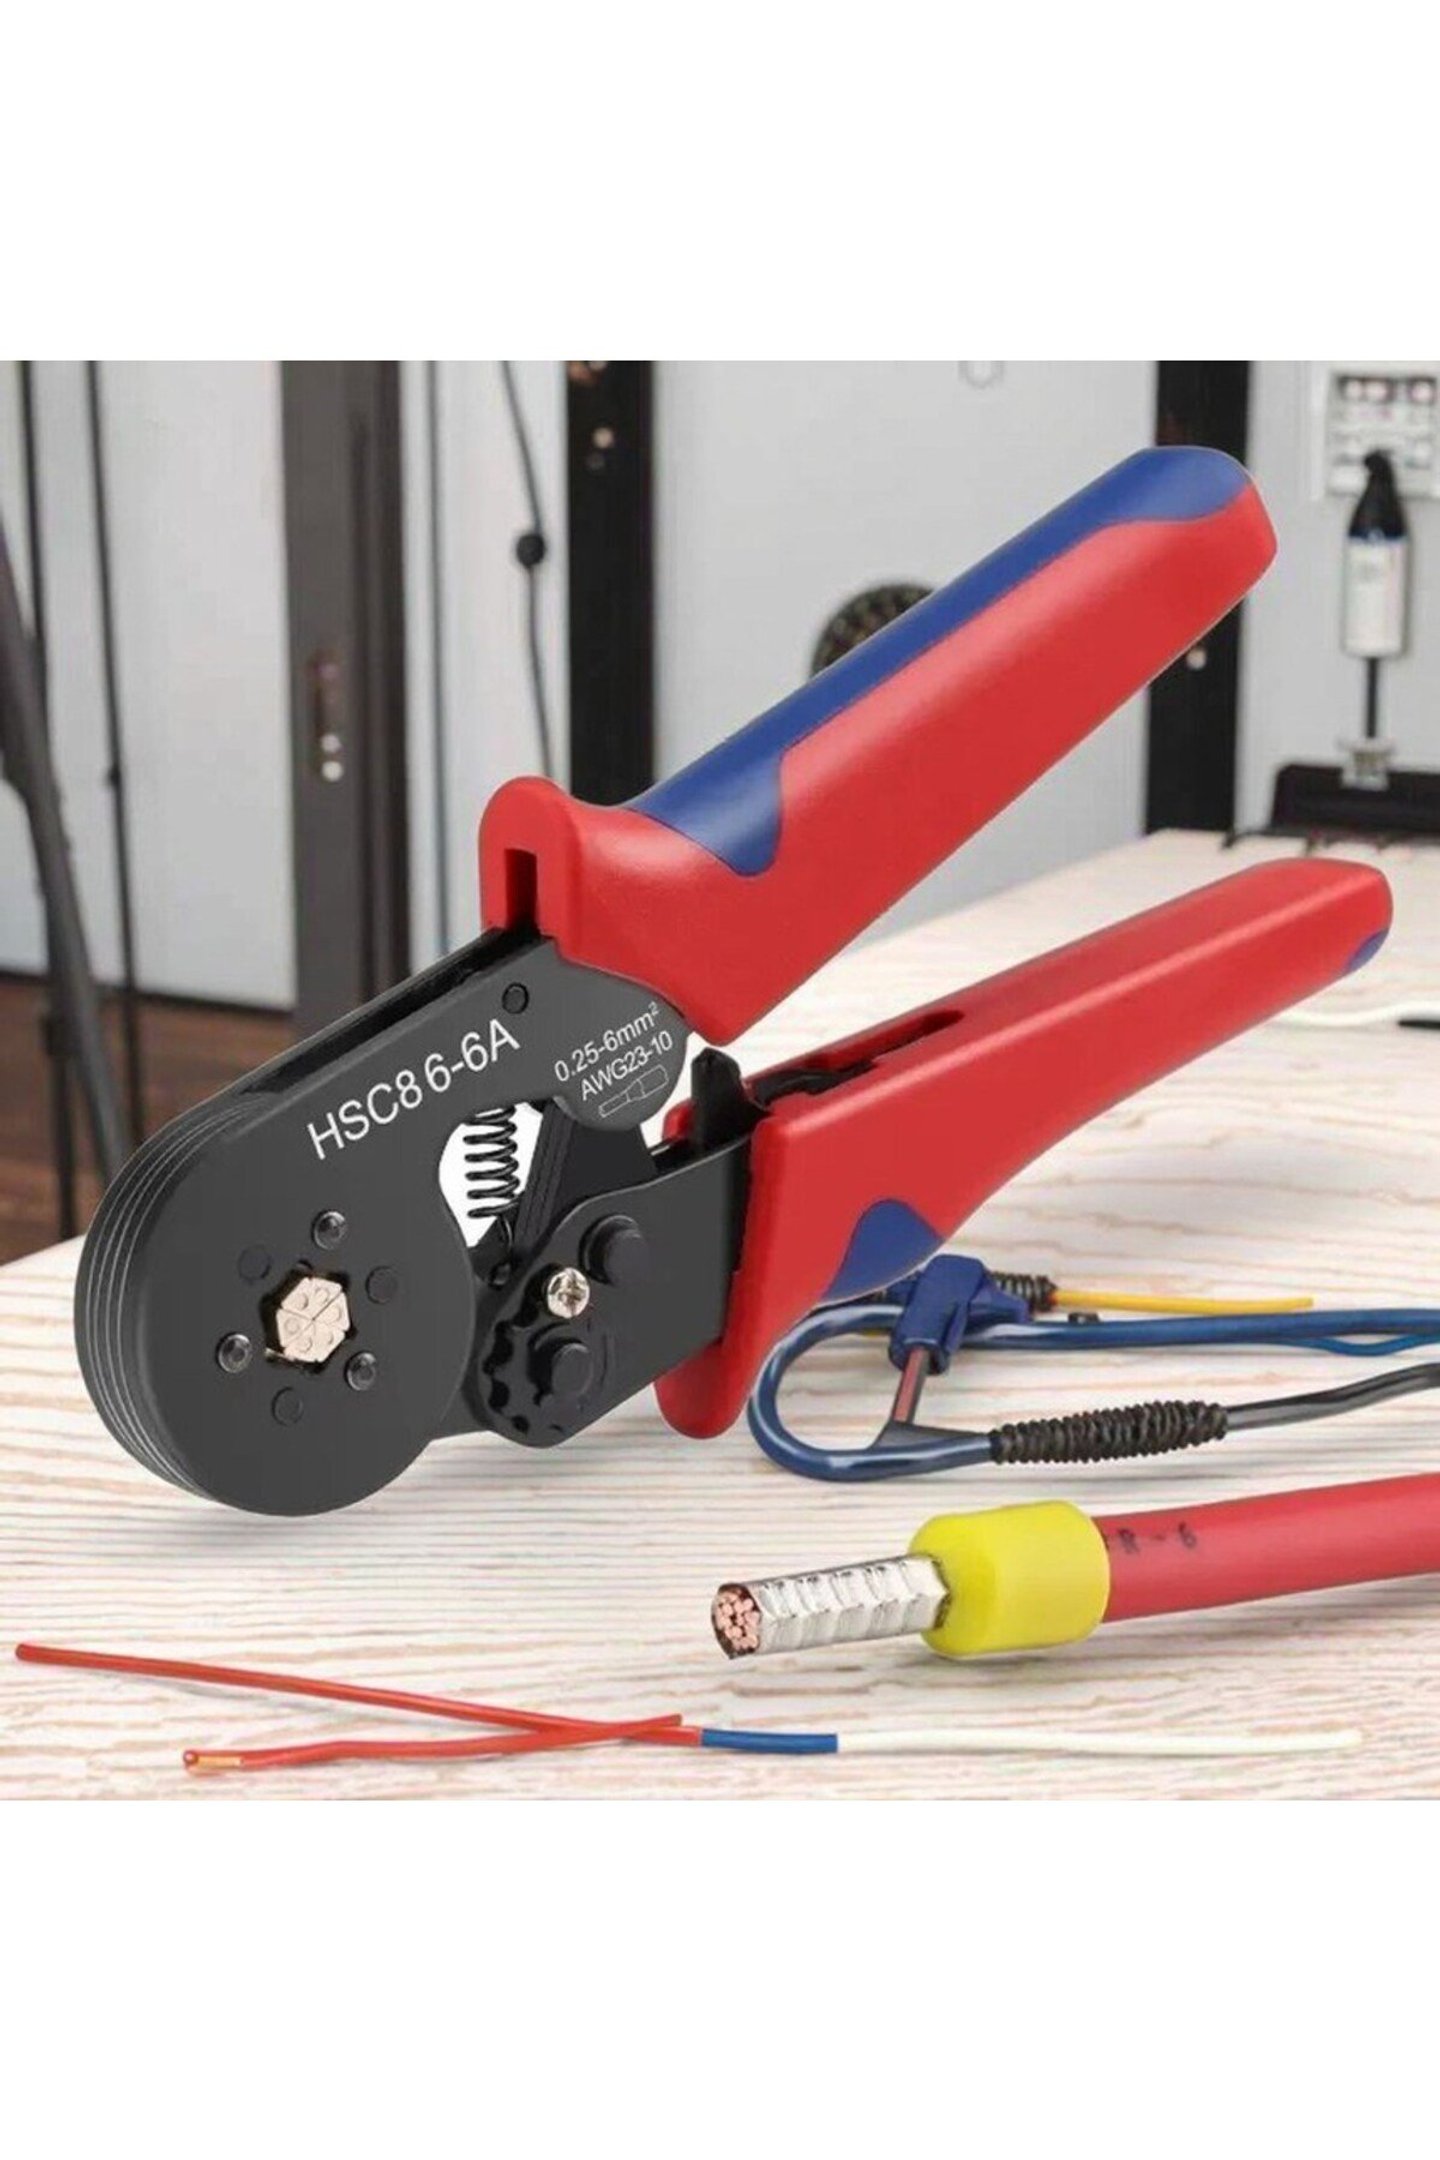
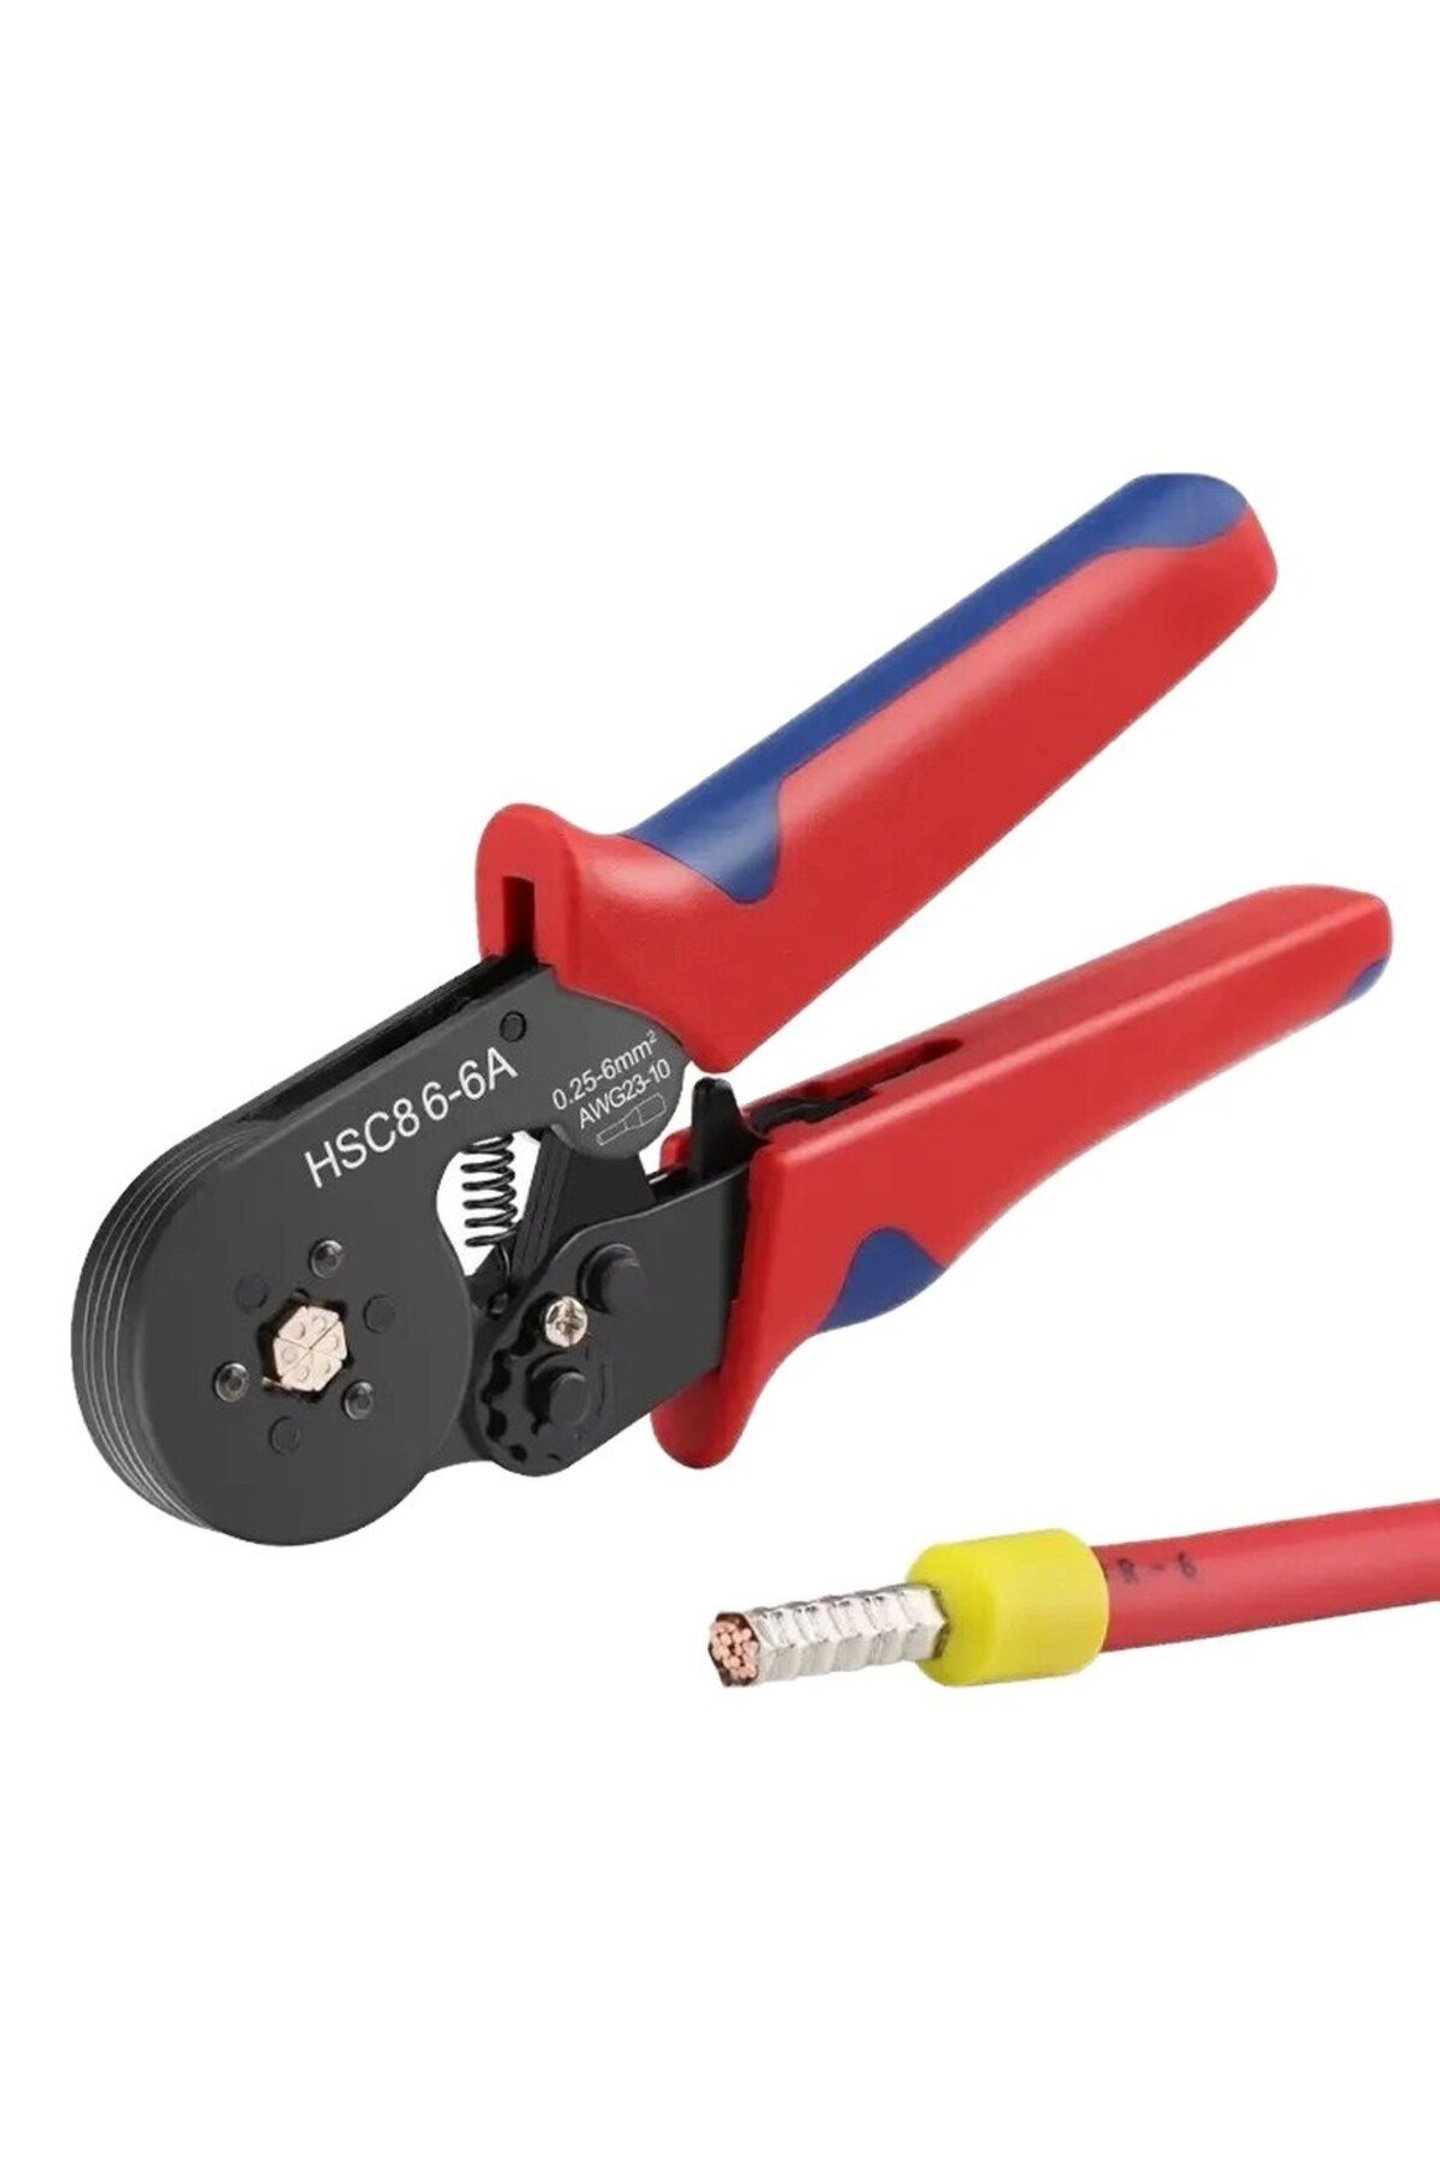
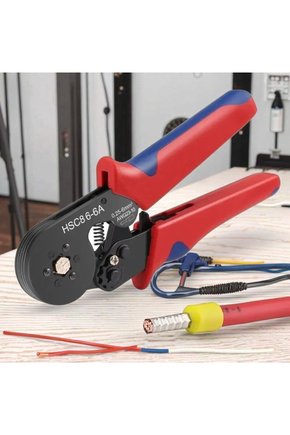
Klemens ve pano montajı için 6 çeneli homojen sıkıştırma sunan el aleti krimp pensesi
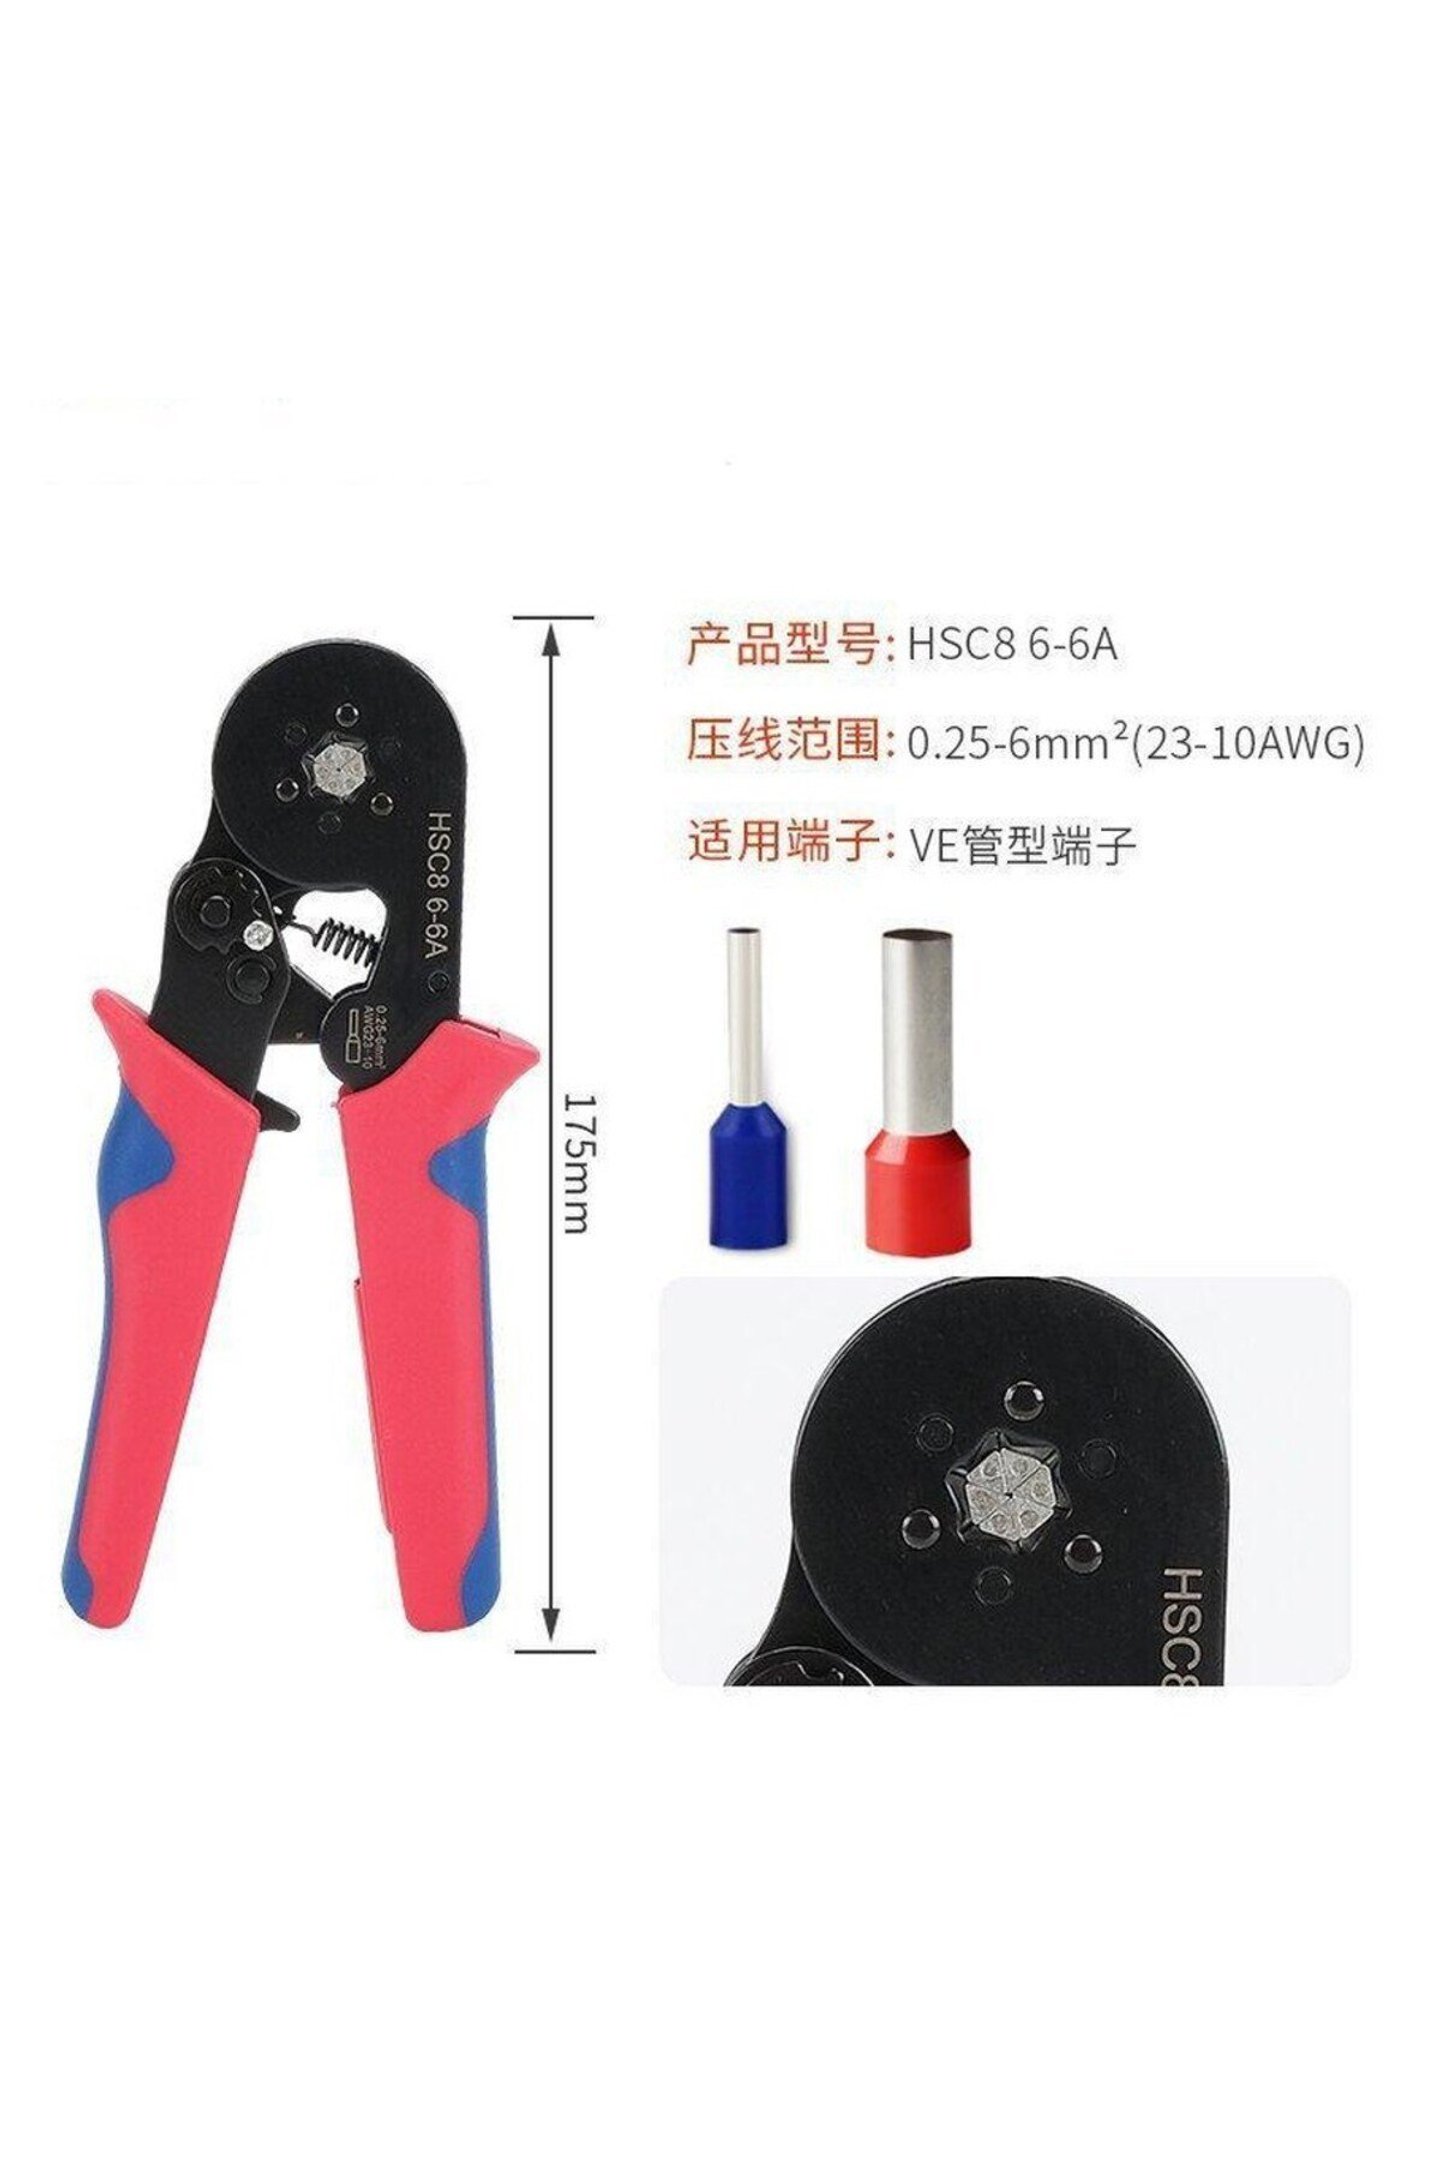
Ürün Açıklaması HSC8 6-6A Altıgen Yüksük Sıkma Pensesi, 0.25-6mm² kabloları altıgen profille sıkarak klemens bağlantılarını sağlamlaştıran cırcırlı el aletidir. Elektrik panolarında, endüstriyel otomasyon hatlarında ve hassas kontrol devrelerinde çok damarlı iletkenlerin uç kısımlarını dağılmadan, ezilmeden ve homojen bir formda yüksükle birleştirmek amacıyla geliştirilmiştir. Altıgen sıkıştırma geometrisi, silindirik klemens deliklerine ve dar yuvalara kablo ucunun tam oturmasını sağlayarak temas direncini belirgin biçimde düşürür ve gevşek bağlantı kaynaklı ısınma risklerini ortadan kaldırır.
Gelişmiş cırcır mekanizması ile donatılan el aleti, presleme periyodu eksiksiz tamamlanana kadar çeneleri kilitli tutarak her işlemde standart, dengeli ve yüksek çekme mukavemetine sahip bir sıkma kuvveti uygular. Farklı kablo kesitlerine otomatik olarak intibak eden senkronize altı çeneli kafa yapısı, kullanıcıyı manuel ayar zahmetinden kurtarır ve seri montaj süreçlerinde çalışma hızını artırır. Yan beslemeli gövde mimarisi, ergonomik hatları ve çift bileşenli kaymaz sap yüzeyi ile uzun süreli pano işçiliğinde el yorgunluğunu en aza indirir.
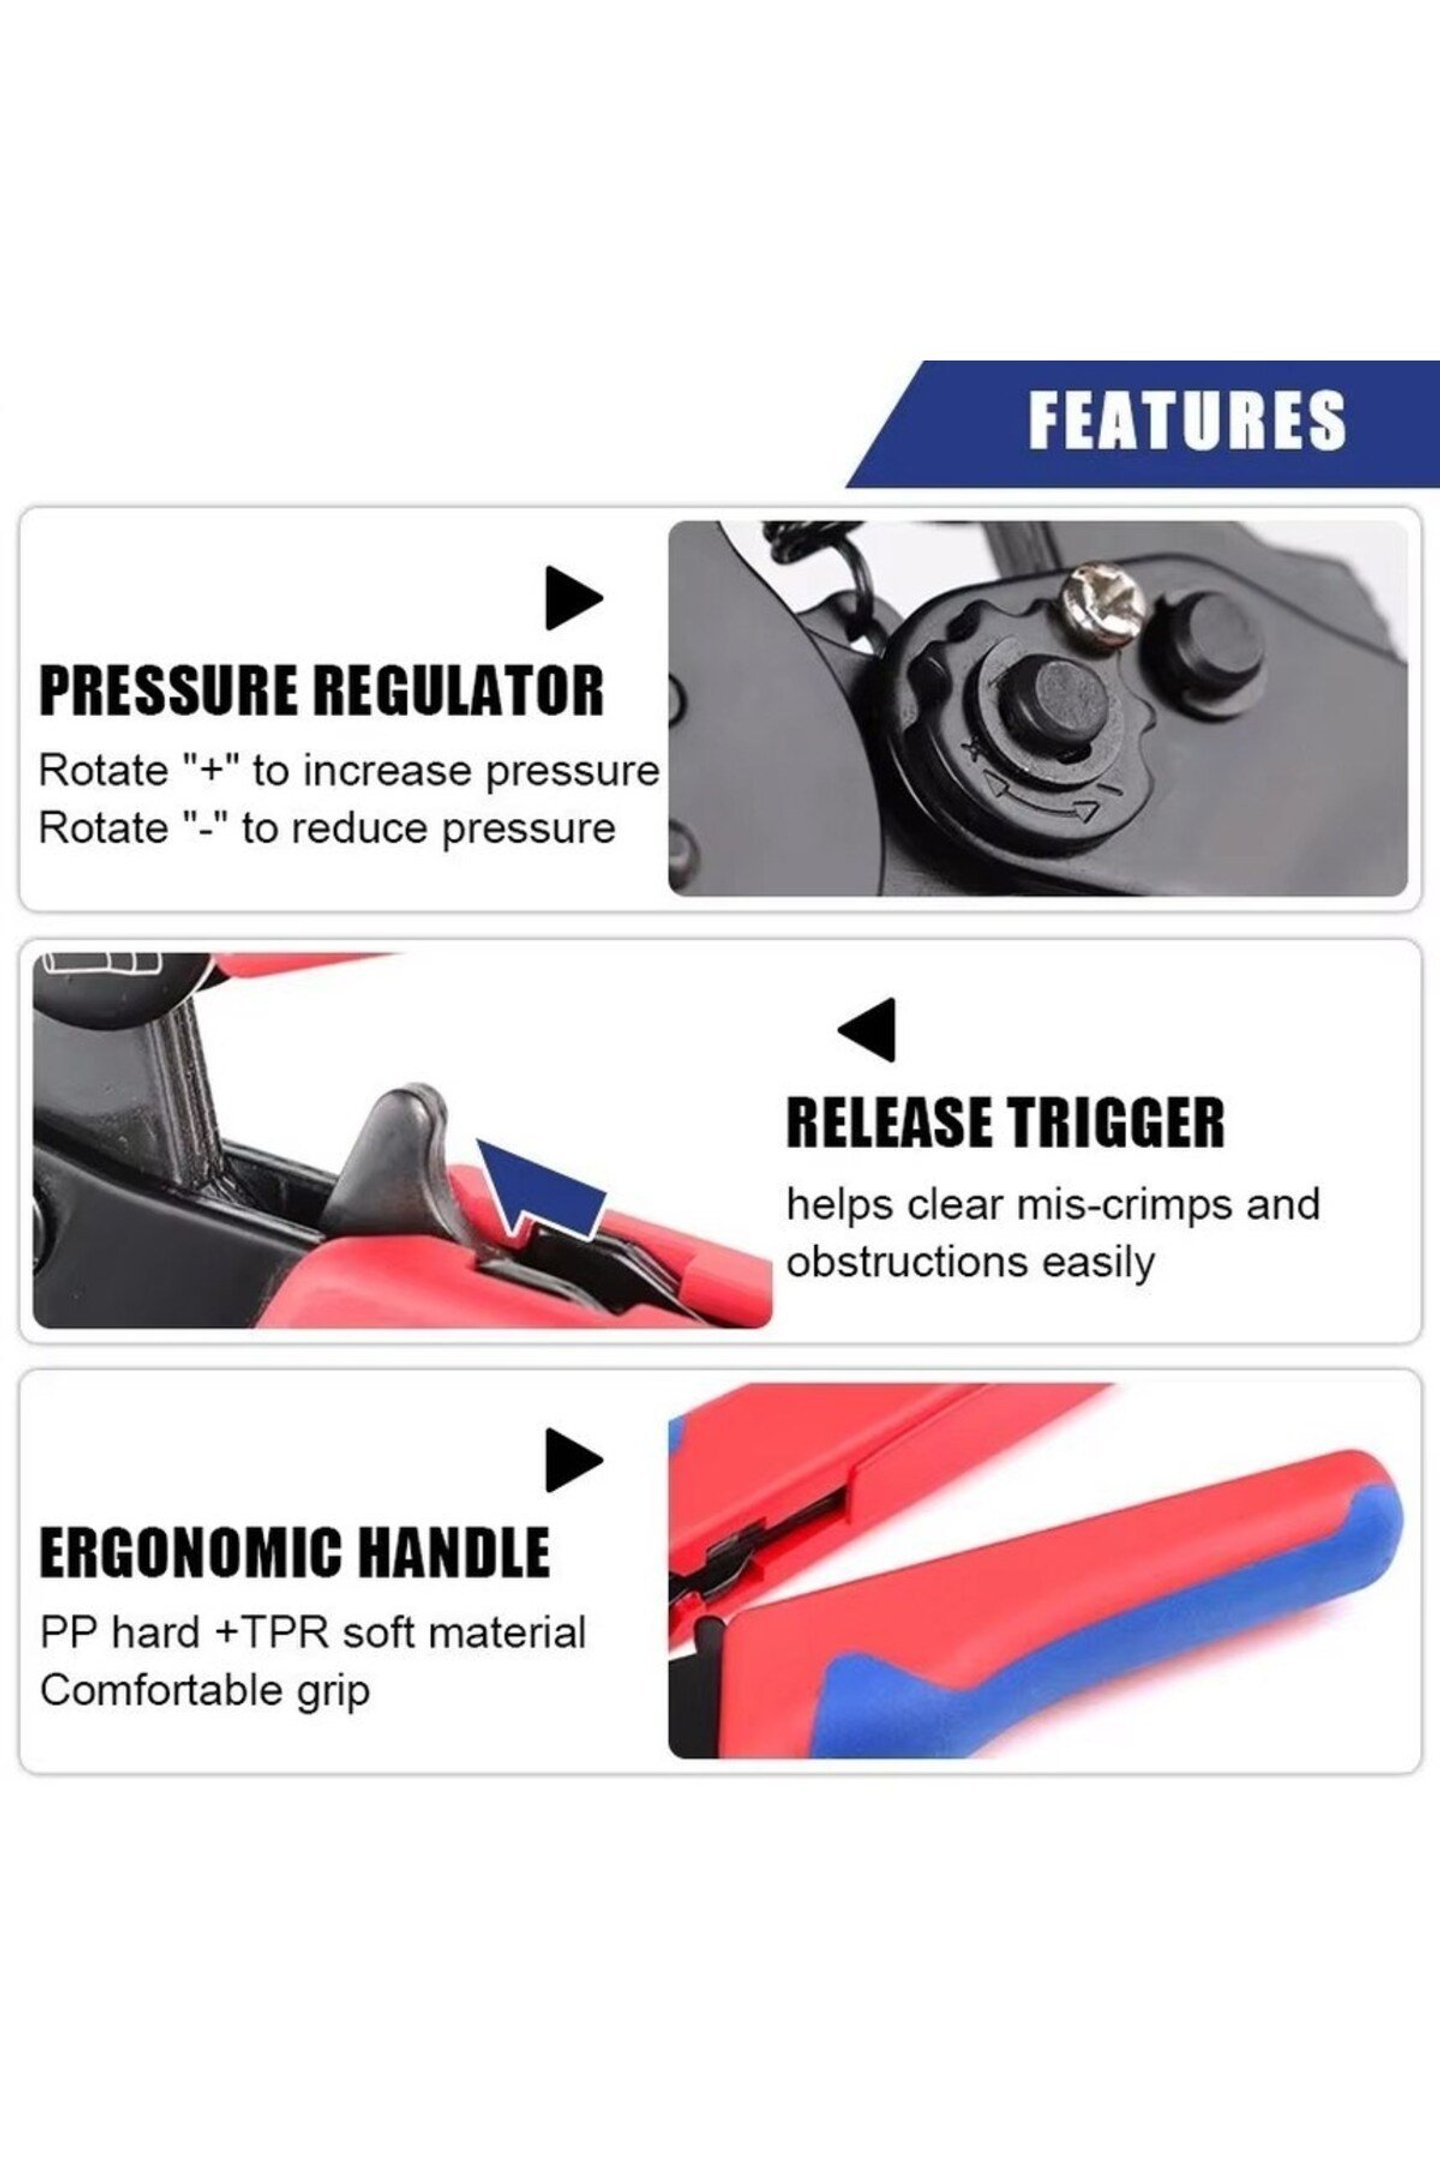
Gövde üzerinde yer alan hassas döner basınç ayar çarkı sayesinde farklı kablo damar yapılarına ve terminal et kalınlıklarına göre presleme sertliği kolayca optimize edilebilirken, olası yanlış yerleşimlerde devreye giren acil serbest bırakma mandalı çalışma güvenliğini üst seviyeye taşır. Endüstriyel elektrik pano imalatçılarından teknik servis uzmanlarına ve maker topluluklarına kadar geniş bir kullanıcı kitlesine hitap eden bu güvenilir el aleti, uluslararası montaj standartlarında elektriksel sonlandırma elde etmek için tasarlanmıştır.
HSC8 6-6A Nedir ve Ne İşe Yarar HSC8 6-6A, 0.25 mm² ile 6.00 mm² (AWG 23-10) aralığındaki esnek bakır iletkenlerin uçlarına takılan izoleli ve izolesiz kablo ucu yüksüklerini altıgen geometriyle preslemek üzere geliştirilmiş profesyonel bir el aletidir. Elektrik ve otomasyon tesisatlarında kullanılan bükülgen çok damarlı kablolar doğrudan vidalı klemenslere bağlandığında, vidanın dönme hareketi nedeniyle bakır liflerin bir kısmı ezilir, kesilir veya dışarı taşar. Dışarıda kalan bu ince iletken lifler komşu klemenslerle kısa devre oluşturma riski taşırken, içeride kalan liflerin kesilmesi akım taşıma kapasitesini daraltarak temas noktasında aşırı ısınmaya yol açar. HSC8 6-6A, iletken liflerin tamamını metal yüksük borusu içine hapsederek lifleri yekpare ve sağlam bir temas formuna dönüştürür.
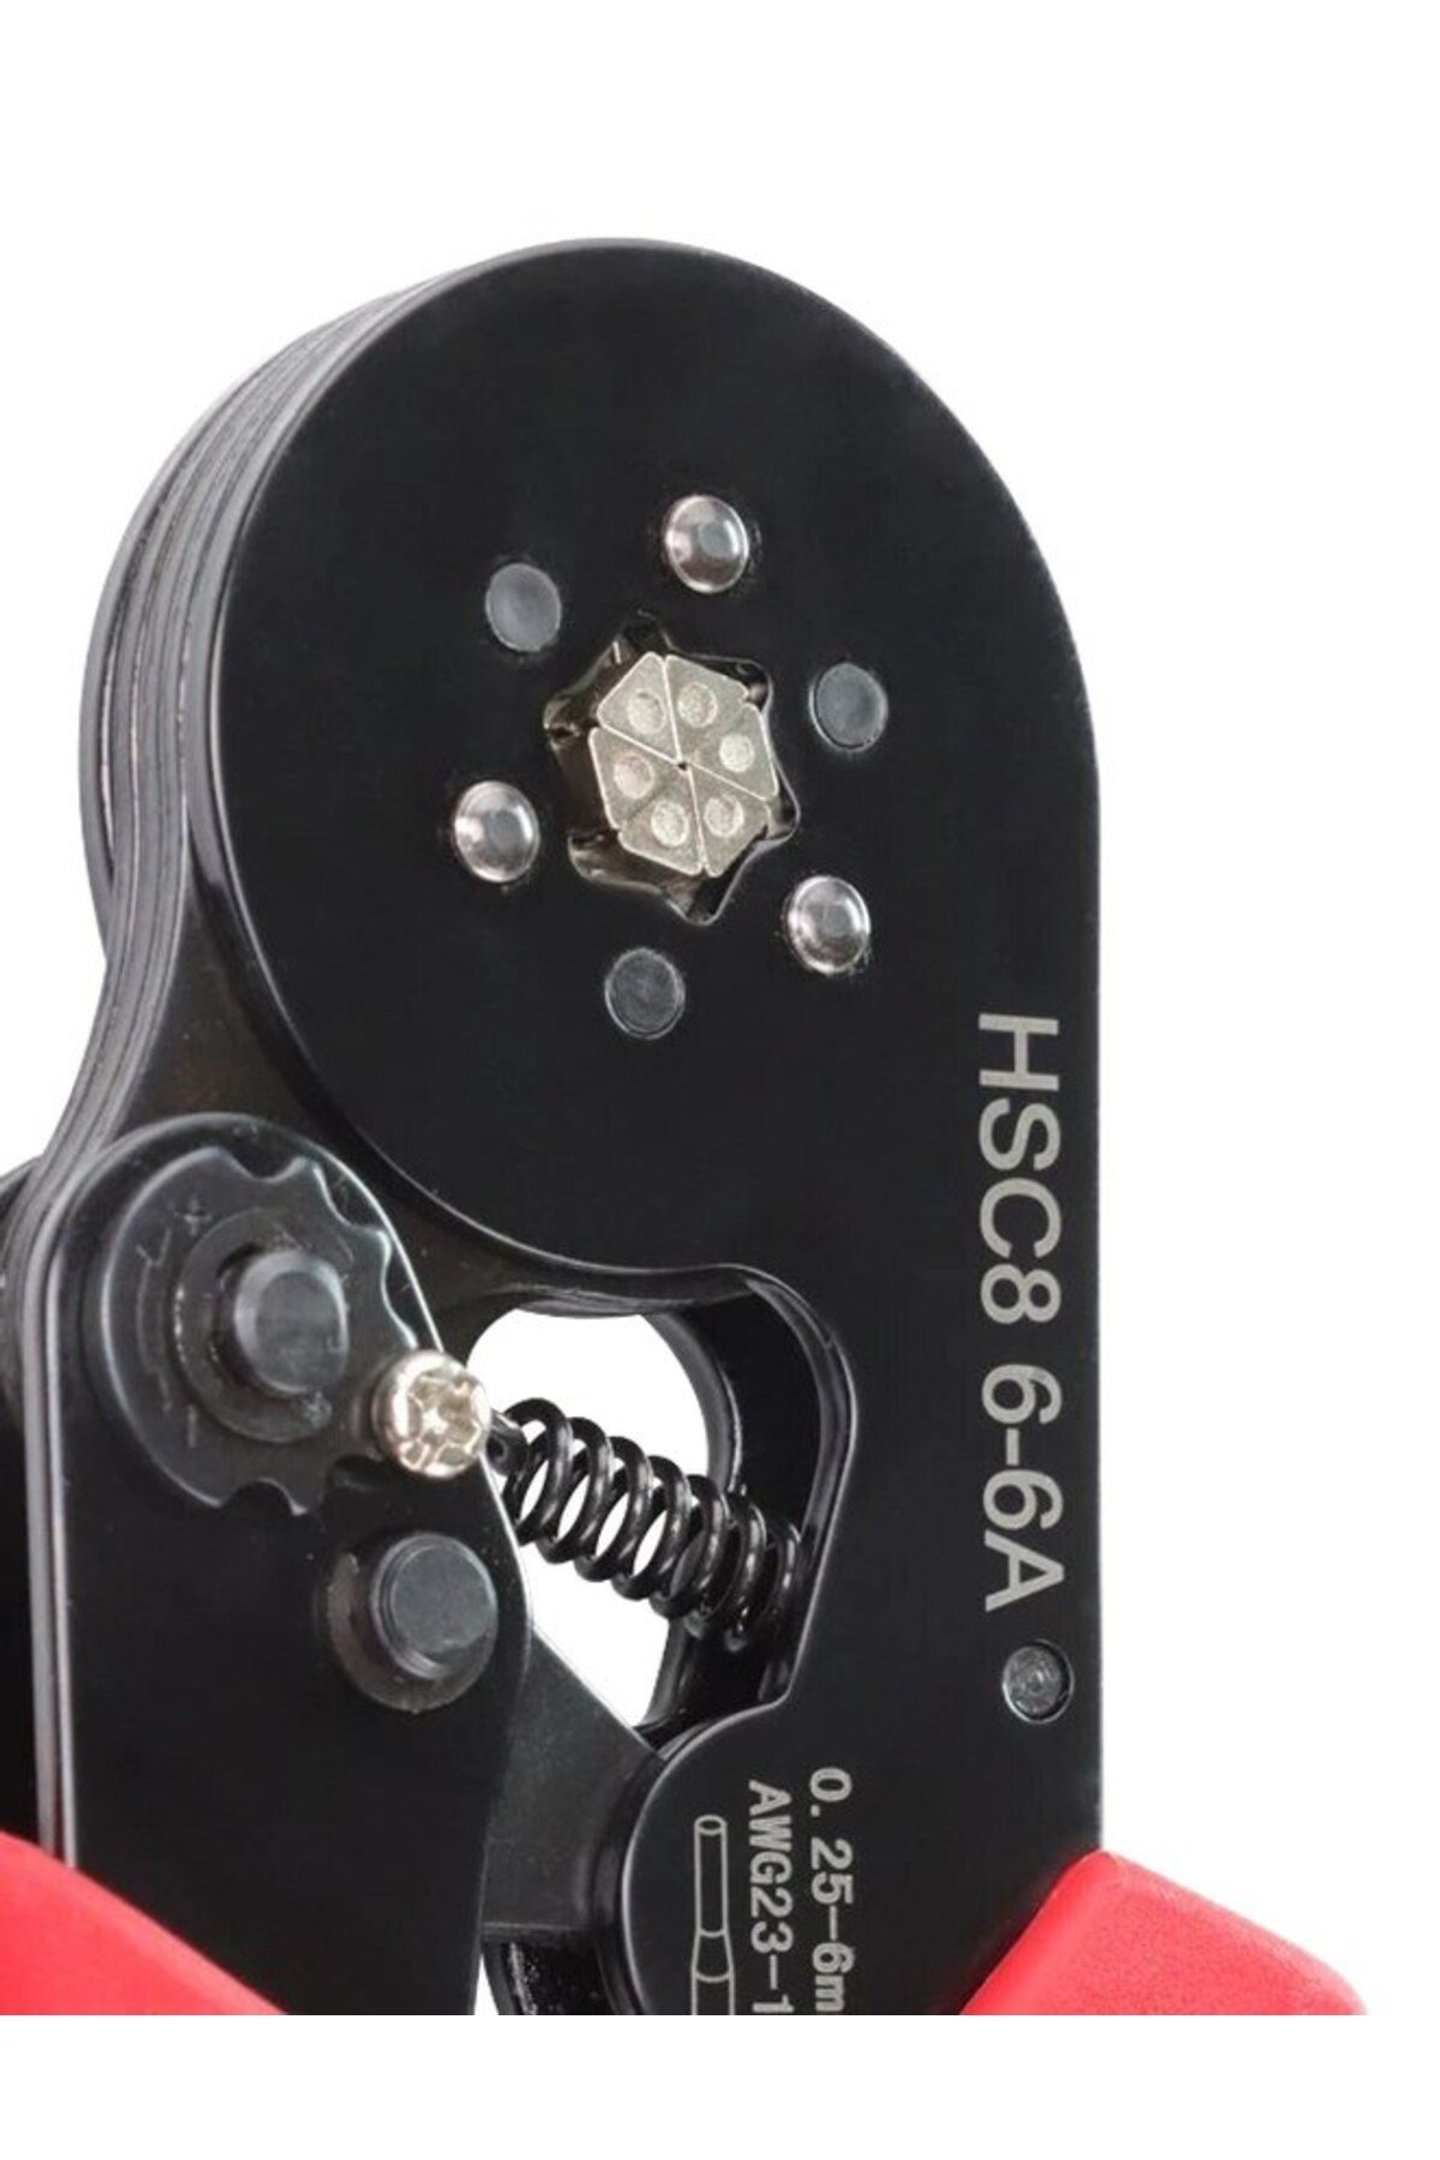
Aletin merkezinde yer alan senkronize altı çeneli presleme kafası, uygulanan sıkıştırma kuvvetini yüksük gövdesine 360 derecelik açı boyunca eşit biçimde aktarır. Presleme esnasında oluşan yüksek mekanik basınç, yüksük malzemesi ile bakır lifler arasındaki mikroskobik hava boşluklarını sıkıştırarak gaz sızdırmaz bir temas yüzeyi oluşturur. Bu gaz sızdırmaz yapı, ortam havasında bulunan nem ve oksijenin iletken liflerin arasına sızmasını engeller; böylece zamanla bakır yüzeyinde meydana gelebilecek korozyon ve oksitlenme tabakası bertaraf edilir. Düşük ve kararlı temas direnci elde edilmesi, özellikle güç devrelerinde gerilim düşümlerini ve yangın tehlikesi oluşturan termal yükleri engeller.
Geleneksel dört köşeli kare krimp penselerine kıyasla HSC8 6-6A'nın sunduğu altıgen form, dairesel hatta en yakın çokgen yapısıdır. Endüstriyel elektrik panolarında kullanılan modüler sıra klemensler, yay baskılı terminaller ve şalt cihazlarının bağlantı yuvaları çoğunlukla dairesel veya oval iç boşluğa sahiptir. Dört köşeli kare krimp yapıldığında, karenin sivri köşe çıkıntıları dairesel klemens yuvasının kenarlarına çarparak montaj esnasında takılma yapabilir. HSC8 6-6A'nın oluşturduğu altıgen profil ise klemens yuvasına eksenel olarak oturarak vida tabanı veya yay mekanizması tarafından her yönden dengeli basınçla kavranır. Bu durum montaj konforunu artırırken titreşimlerin bağlantıyı gevşetmesini önler.
Aletin sunduğu bir diğer temel işlev, kendinden ayarlı kafa mekanizması sayesinde operatörün kalıp değiştirme ihtiyacını tamamen ortadan kaldırmasıdır. Tek bir presleme açıklığı içinde 0.25 mm²'den 6.00 mm²'ye kadar olan tüm kablo kesitleri nizami şekilde sıkıştırılabilir. Entegre cırcır sistemi ise sıkma kuvvetini standardize eder; operatör elini ne kadar hızlı veya yavaş sıkarsa sıksın, alet ancak önceden belirlenen fabrika kapanma eşiğine ulaştığında çenelerini açar. Bu sayede gün boyunca gerçekleştirilen yüzlerce kablo sonlandırmasının her biri aynı mekanik dayanımda ve elektriksel iletkenlikte tamamlanır.
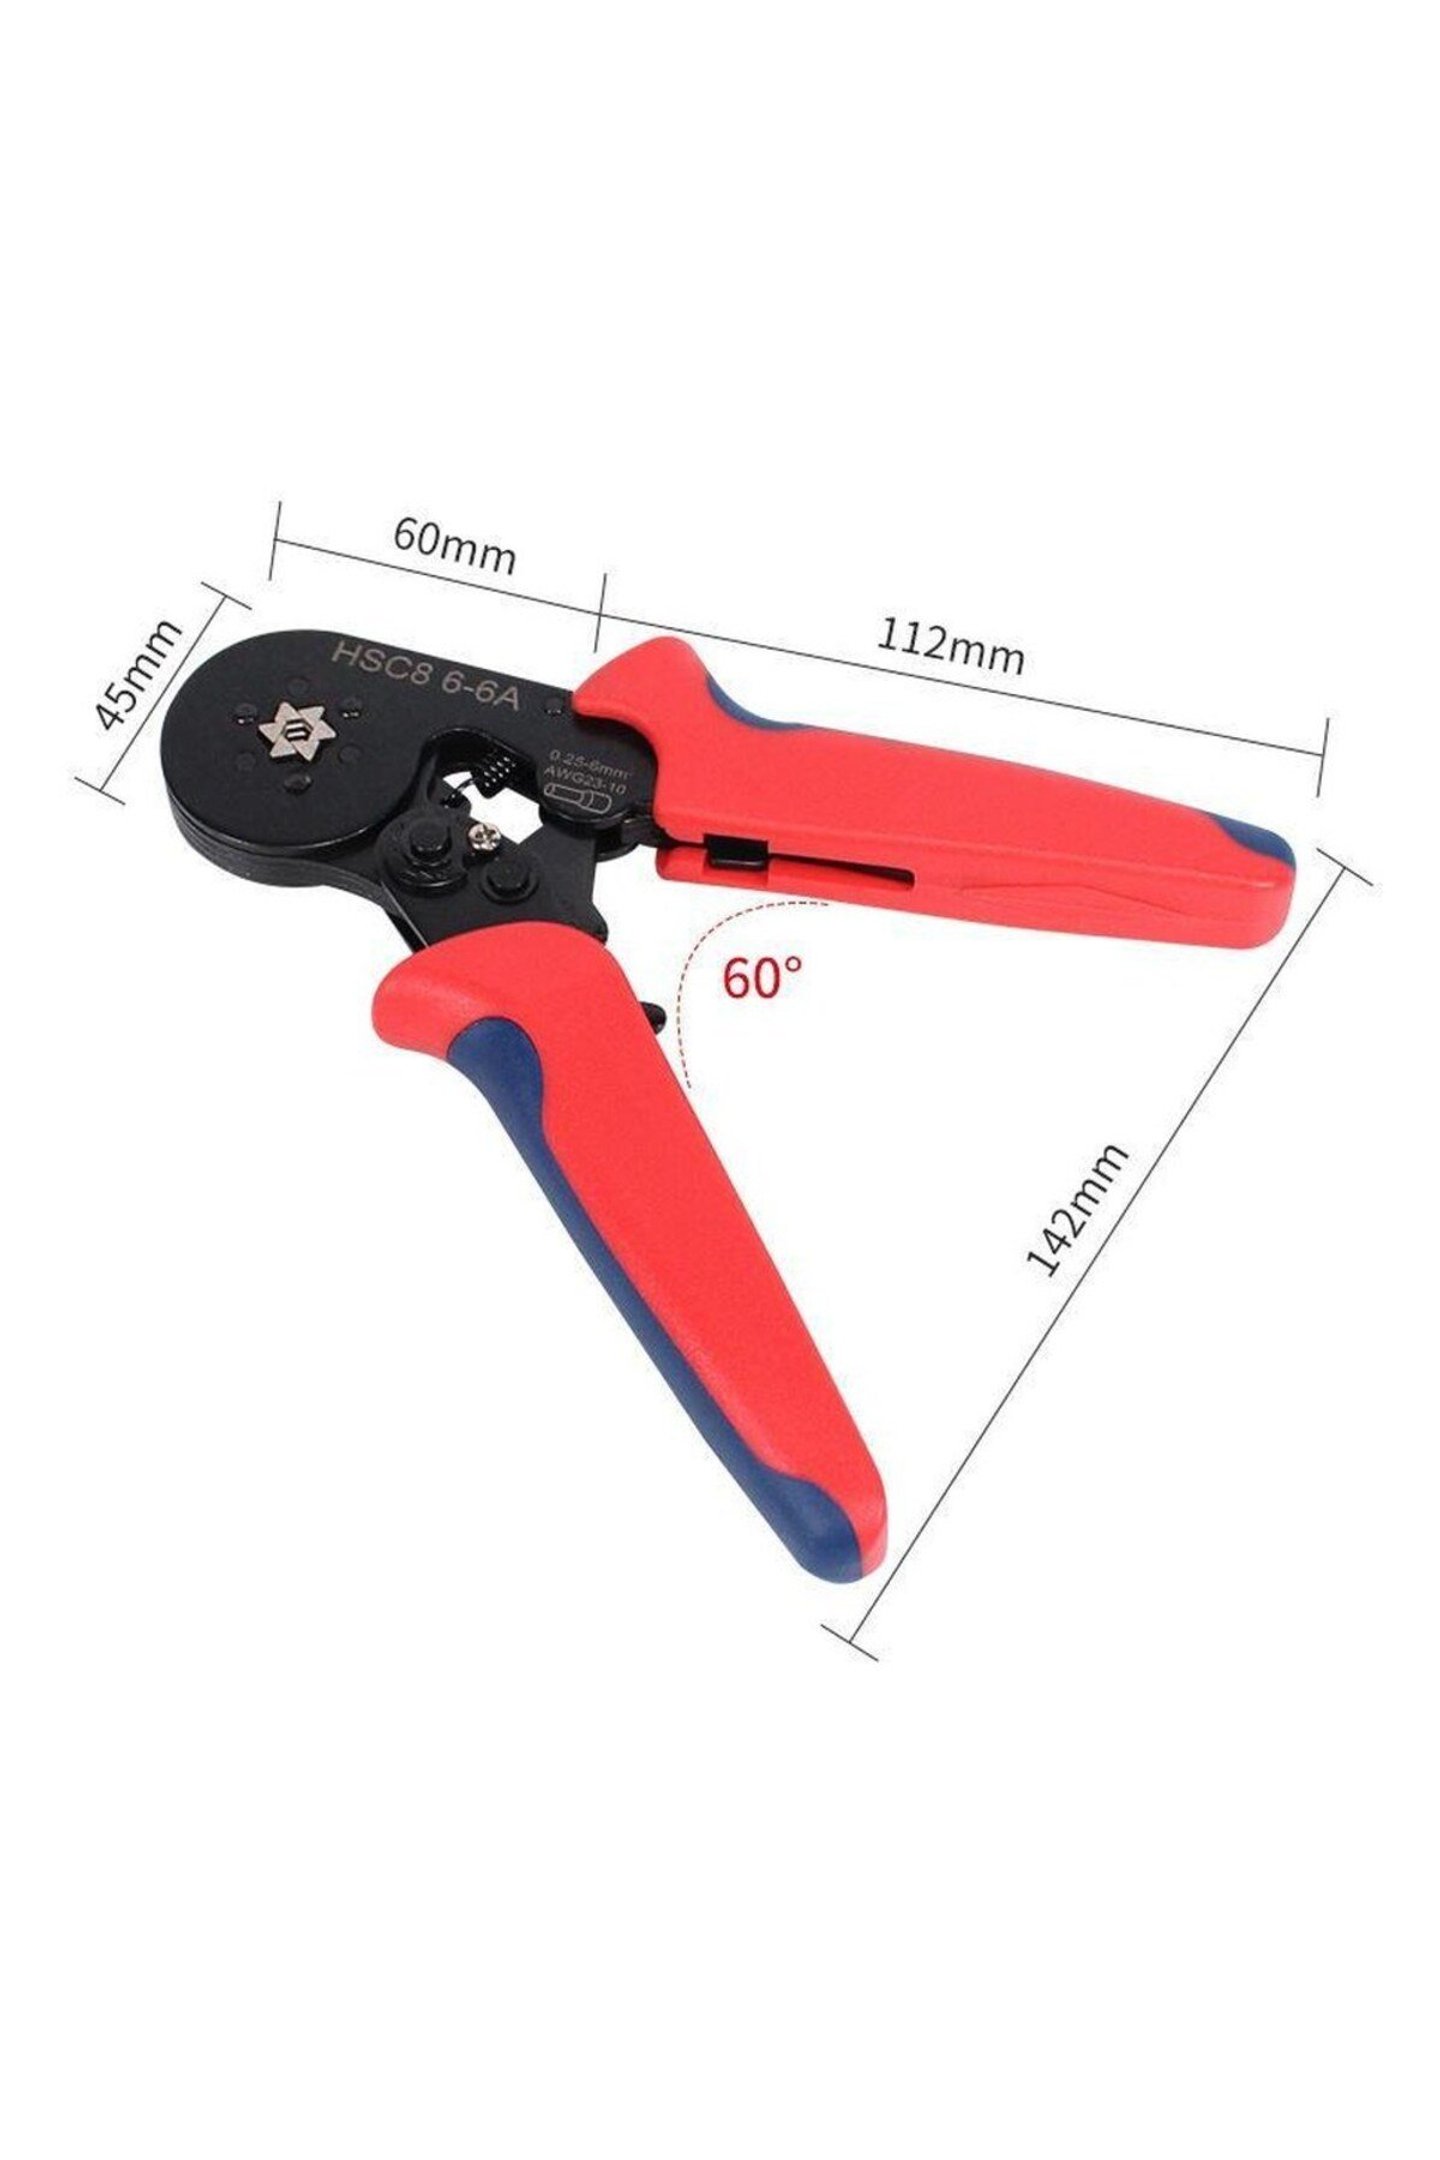
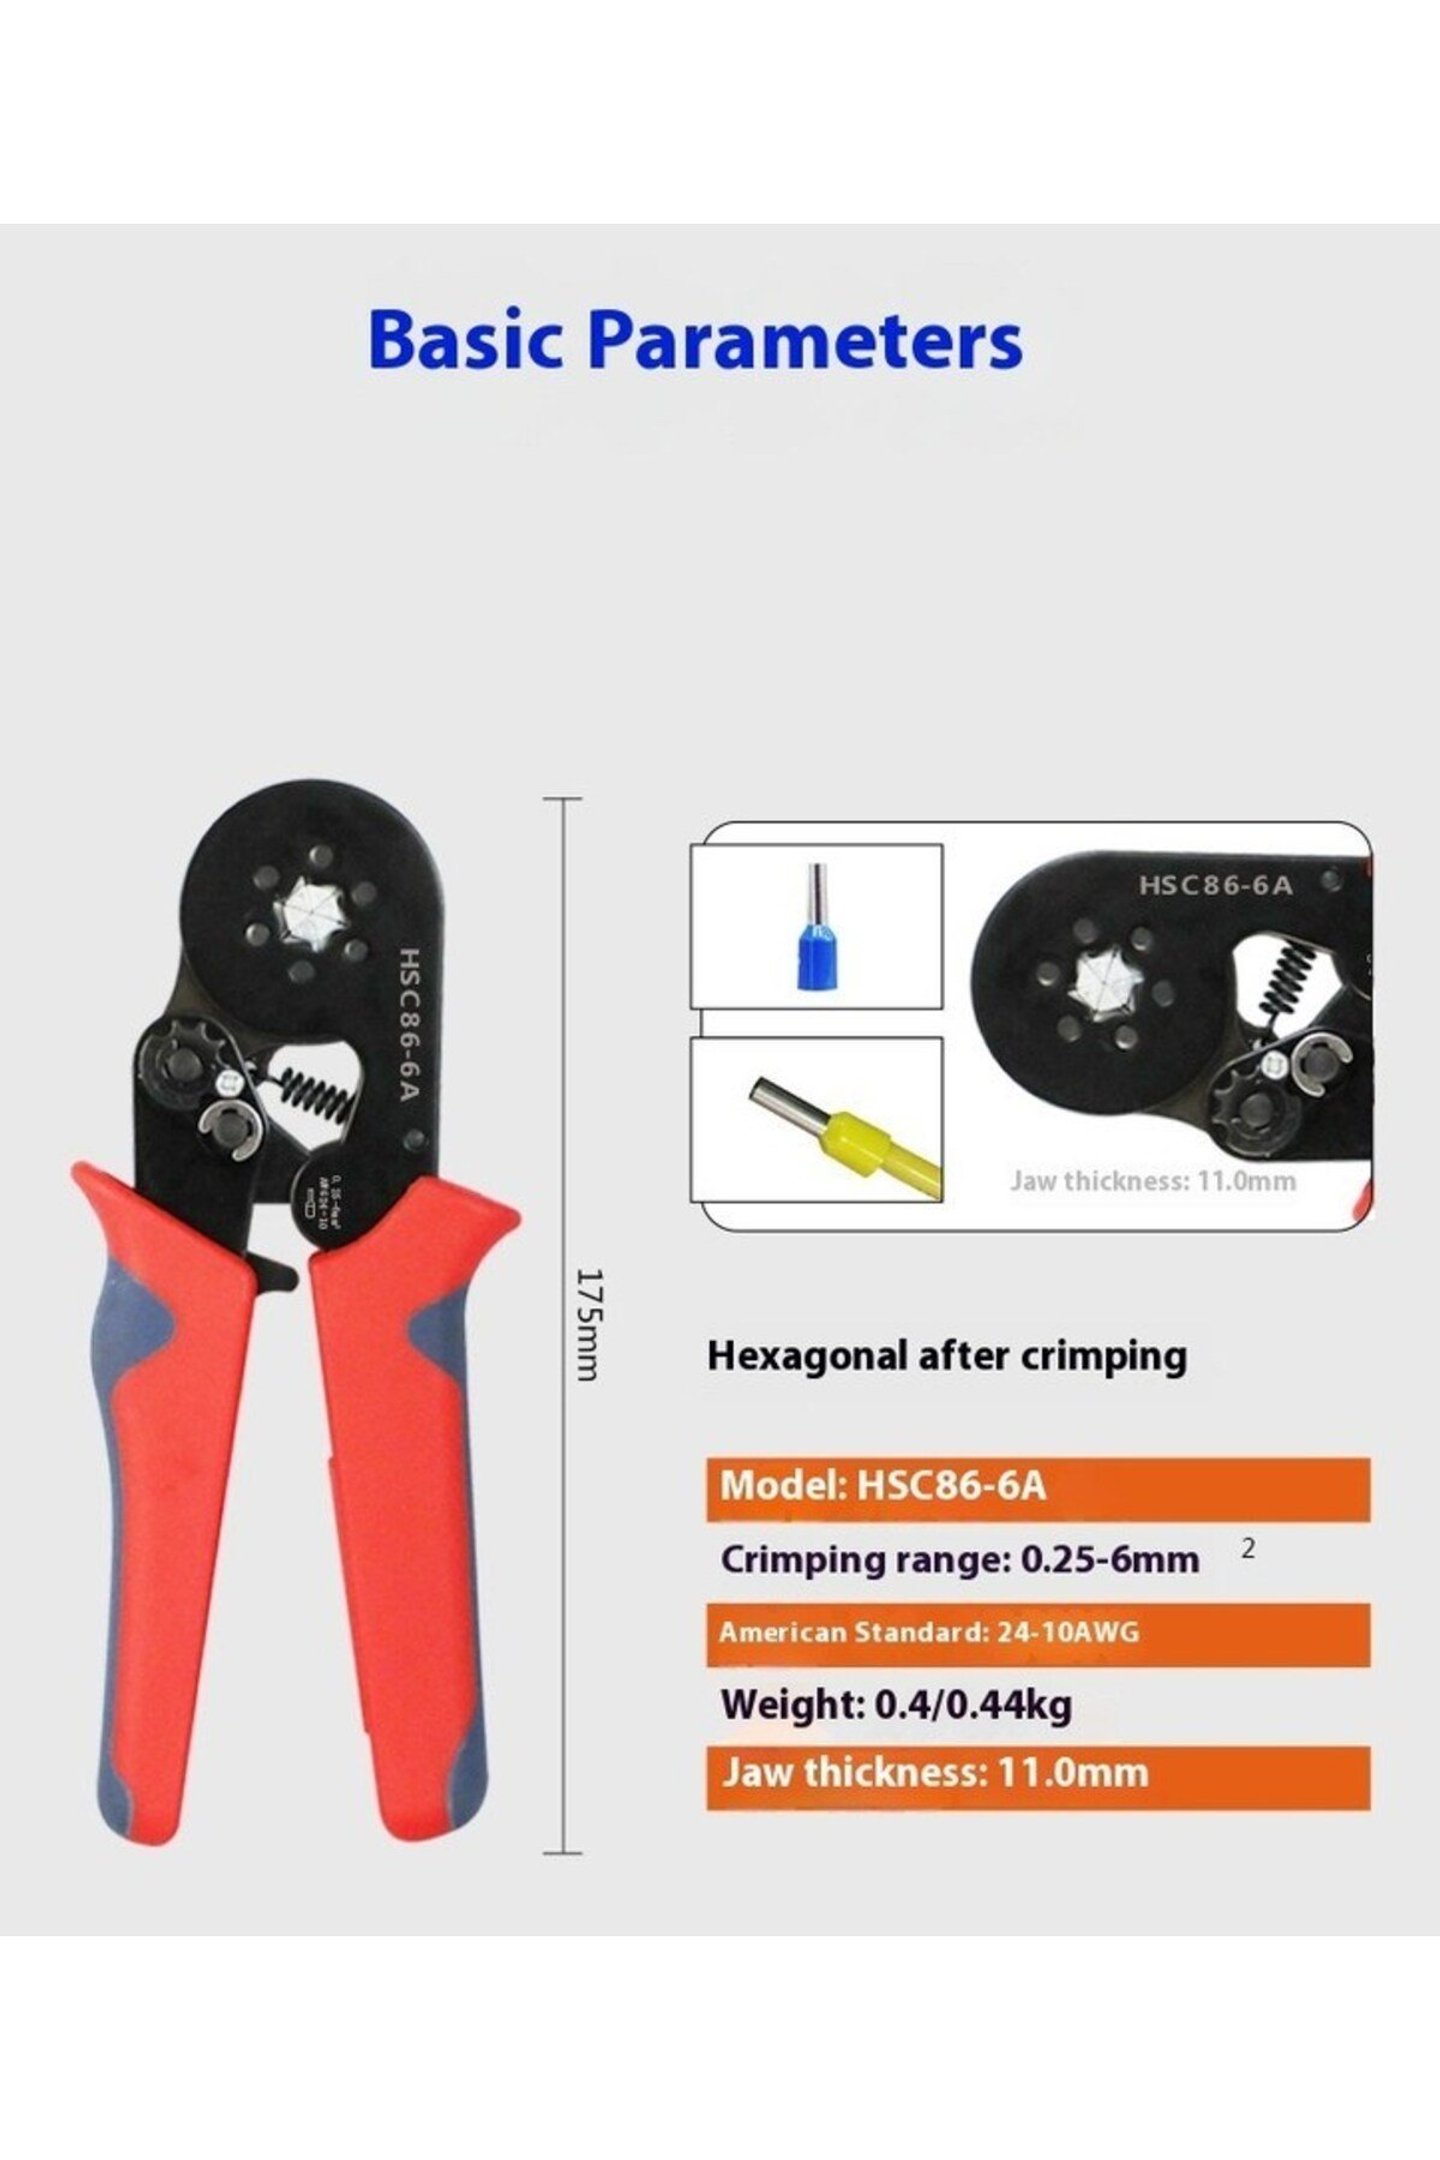
Öne Çıkan Özellikler HSC8 6-6A altıgen yüksük sıkma pensesi, elektrik ve otomasyon montajlarında iş kalitesini ve hızını artıran üstün mekanik detaylara sahiptir. Altıgen Sıkma Geometrisi: Senkronize hareket eden altı adet sertleştirilmiş çene, yüksük borusunu eşit açılı altıgen formda presleyerek dairesel klemens yuvalarına pürüzsüz giriş sağlar. Geniş Kesit Kapasitesi: 0.25 mm² ile 6.00 mm² (AWG 23-10) aralığındaki tüm tekli izoleli ve izolesiz yüksükler ile 2x2.5 mm² kesite kadar olan ikiz yüksükleri destekler. Kendinden Ayarlı Mekanizma: Çenelerin kapanma mesafesi, yerleştirilen yüksük ve kablonun et kalınlığına göre otomatik kalibre olur; harici ayar zahmetini ortadan kaldırır. Tam Döngülü Cırcır Sistemi: Presleme döngüsü eksiksiz tamamlanana kadar çenelerin erken açılmasını engelleyerek her bağlantıda kararlı ve homojen sıkıştırma basıncı uygular. Döner Basınç Kalibrasyon Çarkı: Gövde üzerinde yer alan döner ayar mekanizması, artı ve eksi yönlerde çevrilerek farklı terminal sertliklerine göre baskı gerilimini optimize eder. Emniyetli Serbest Bırakma Mandalı: Sıkıştırma sırasında oluşabilecek hatalı terminal yerleşimlerinde veya sıkışmalarda cırcır kilidini manuel olarak boşa çıkaran acil bırakma koludur. Yüksek Mukavemetli Karbon Çelik Gövde: Özel ısıl işlem süreçleriyle sertleştirilmiş manganez alaşımlı çelik gövde plakaları, mekanik aşınmaya ve yüksek çekme gerilmelerine karşı dirençlidir. Çift Bileşenli Ergonomik Sap Tasarımı: Sert polipropilen iç çekirdek ve el kaymasını önleyen yumuşak termoplastik kauçuk kaplama, el yapısına oturarak uzun süreli konfor sunar. Kuvvet Kazandıran Mafsal Sistemi: Mekanik kaldıraç tasarımı, kullanıcının uyguladığı el gücünü yüksek presleme kuvvetine dönüştürerek kalın kesitlerde bile eforu en aza indirir. Tırtıklı İç Çene Dokusu: Presleme yüzeyindeki mikro dişli yapı, yüksük metaline derinlemesine tutunma sağlayarak kablonun çekme kuvvetlerine karşı direncini üst seviyeye çıkarır. Dengeli ve Kompakt Ölçüler: 175 mm toplam boyu ve 400 gramlık dengeli ağırlık dağılımı ile dar klemens panolarında ve montaj kutularında kolay hareket serbestliği tanır. Geniş Terminal Uyumluluğu: Uluslararası standartlardaki tüm izoleli TE ve VE tipi yüksükler, izolesiz boru yüksükler ve çift girişli pabuçlarla eksiksiz uyumludur.
Kullanım Alanları HSC8 6-6A altıgen yüksük sıkma pensesi, elektriksel güvenliğin, düzenli montajın ve titreşim mukavemetinin kritik olduğu çok geniş bir uygulama yelpazesinde görev alır. Endüstriyel elektrik panoları ve şalt sahaları bu aletin temel kullanım merkezidir. Dağıtım panoları, tali panolar, MCC kumanda merkezleri ve kompanzasyon tablolarında yer alan ray klemensler, otomatik sigortalar, kaçak akım koruma cihazları ve kompakt şalterler yoğun kablo trafiğine sahne olur. Çok damarlı iletkenlerin bu ekipmanlara bağlanmasında kullanılan yüksüklerin altıgen biçimde preslenmesi, dar modüler yuvalara kabloların zahmetsizce takılmasını sağlar. Bu sayede panoculukta estetik kablo kanalı yerleşimi ve güvenli klemens köprülemeleri kolaylıkla gerçekleştirilir.
Endüstriyel otomasyon sistemleri ve PLC panoları, aletin sunduğu hassas sıkıştırma yeteneğinden geniş çapta yararlanır. Programlanabilir mantıksal denetleyicilerin dijital ve analog giriş-çıkış klemensleri, sürücü üniteleri, emniyet röleleri ve sensör bağlantı blokları genellikle 0.25 mm² ile 0.75 mm² aralığındaki ince kesitli iletkenleri barındırır. Bu ince iletken damarlarının sıkma esnasında ezilmeden veya kopmadan yüksük içine hapsedilmesi, sinyal kayıplarını ve haberleşme parazitlerini önler. Fabrika sahasındaki motorların, preslerin ve konveyör bantların oluşturduğu yoğun mekanik titreşim altında bile altıgen sıkılmış yüksükler klemens yuvasında gevşemeden çalışmayı sürdürür.
Akıllı bina otomasyonu, yangın ihbar sistemleri ve aydınlatma kontrol panelleri, yangın güvenliği ve kesintisiz çalışma gereksinimleri nedeniyle kablo yüksüğü kullanımını zorunlu kılar. DALI ve bina otomasyon altyapılarında kullanılan bükümlü çift haberleşme hatları ve besleme kabloları, HSC8 6-6A ile preslenerek klemens vidalarının bakır lifleri parçalaması engellenir. Yangın alarm santrallerinde ve duman tahliye panolarında oluşabilecek temassızlık kaynaklı arıza durumları, aletin gaz sızdırmaz presleme kalitesi sayesinde baştan önlenmiş olur.
Güneş enerjisi sistemleri, çatı tipi fotovoltaik santraller ve solar birleştirme kutuları, doğru akım hatlarında yüksek akım ve gerilim barındırır. Solar şarj kontrol cihazları, inverter girişleri ve doğru akım sigorta yuvalarında gevşek bir kablo ucu çok yüksek ark sıcaklıklarına neden olabilir. HSC8 6-6A ile kalaylı bakır yüksüklerin altıgen preslenmesi, doğru akımın en düşük dirençle iletilmesini sağlar ve aşırı ısınma riskini bertaraf eder. Benzer şekilde karavan, tekne ve marin araç elektrik tesisatlarında sürekli hareket ve deniz nemi ortamında kabloların korozyona uğramadan sağlam kalmasını destekler.
Maker atölyeleri, robotik kulüpleri, 3D yazıcı ve masaüstü CNC mekanizmaları, aletin bir diğer yaygın kullanım sahasıdır. 3D yazıcıların ana kartlarında bulunan ısıtıcı yatak ve ekstrüder güç klemensleri yüksek sürekli akım çeker. Bu noktalarda doğrudan çıplak kablo veya lehimlenmiş kablo ucu kullanılması, vidanın baskısıyla zamanla gevşeyerek klemens soketlerinin erimesine yol açabilir. HSC8 6-6A ile uygulanan krimp yüksükler, soket tabanına tam oturarak erime ve kısa devre problemlerini engeller. Robotik projelerdeki motor sürücüler ve güç dağıtım kartları için de sağlam bir bağlantı altyapısı kurar.
Teknik servis atölyeleri, beyaz eşya tamir merkezleri, ticari mutfak cihazları ve asansör kumanda tablolarının periyodik bakım çalışmalarında kablo uçlarının yenilenmesi gerektiğinde HSC8 6-6A teknisyene yüksek hız kazandırır. Yıpranmış kablo uçları düzgünce kesilip soyulduktan sonra tek hareketle yeni yüksükle birleştirilir ve cihaz güvenle devreye alınır.
Uyumluluk, Bağlantı ve Kullanım HSC8 6-6A altıgen yüksük sıkma pensesi, uluslararası elektrik standartlarına uygun olarak üretilen çok çeşitli kablo kesitleri ve klemens türleriyle eksiksiz bir mekanik uyum sergiler. Desteklenen temel kablo kesiti aralığı 0.25 mm² ile 6.00 mm² arasındadır ve bu değer Amerikan Tel Kesiti cetvelinde AWG 23 ile AWG 10 aralığını kapsar. Bu kapasite; kontrol devrelerindeki 0.25 mm², 0.34 mm², 0.50 mm² gibi hassas kesitlerden, güç hatlarındaki 1.50 mm², 2.50 mm², 4.00 mm² ve 6.00 mm²'lik ana iletkenlere kadar geniş bir çeşitliliği içerir. Alet ayrıca tek bir klemense iki kablo girişini sağlayan ikiz yüksüklerde 2x0.50 mm²'den 2x2.50 mm²'ye kadar olan ebatlarla güvenle kullanılabilir.
Klemens ve Terminal Uyumluluğu: VE Tipi İzoleli Kablo Ucu Yüksükleri: Giriş yakasında polipropilen konik yalıtım bulunan tekli kalay kaplı bakır yüksüklerin metal gövdesini nizami şekilde presler. İzolesiz Boru Tipi Yüksükler: Yalıtım manşonu bulunmayan çıplak bakır ve pirinç yüksük borularını kablo damarlarına sıkıca bağlar. İkiz Yüksükler: İki ayrı iletkenin tek bir klemens yuvasına girmesi gereken paralel bağlantılarda 2x2.50 mm² kesite kadar olan ikiz yüksükleri destekler. Vidalı Sıra Klemensler: Altıgen form, vidanın dairesel tabanına dengeli basarak iletkenin vida tarafından deforme edilmesini önler. Yay Baskılı Klemensler: Altı köşeli düzgün geometri, yay tüneline sürtünmeden girerek kilit mekanizmasının rahatça kapanmasını sağlar. Push-In Klemensler: Aletsiz montaj sağlayan push-in klemens yuvalarına tek itişte pürüzsüz giriş imkanı verir. Elektronik Kart Klemens Blokları: 3.81 mm, 5.00 mm ve 5.08 mm pin aralığına sahip yeşil geçmeli PCB klemens soketlerine tam oturur.
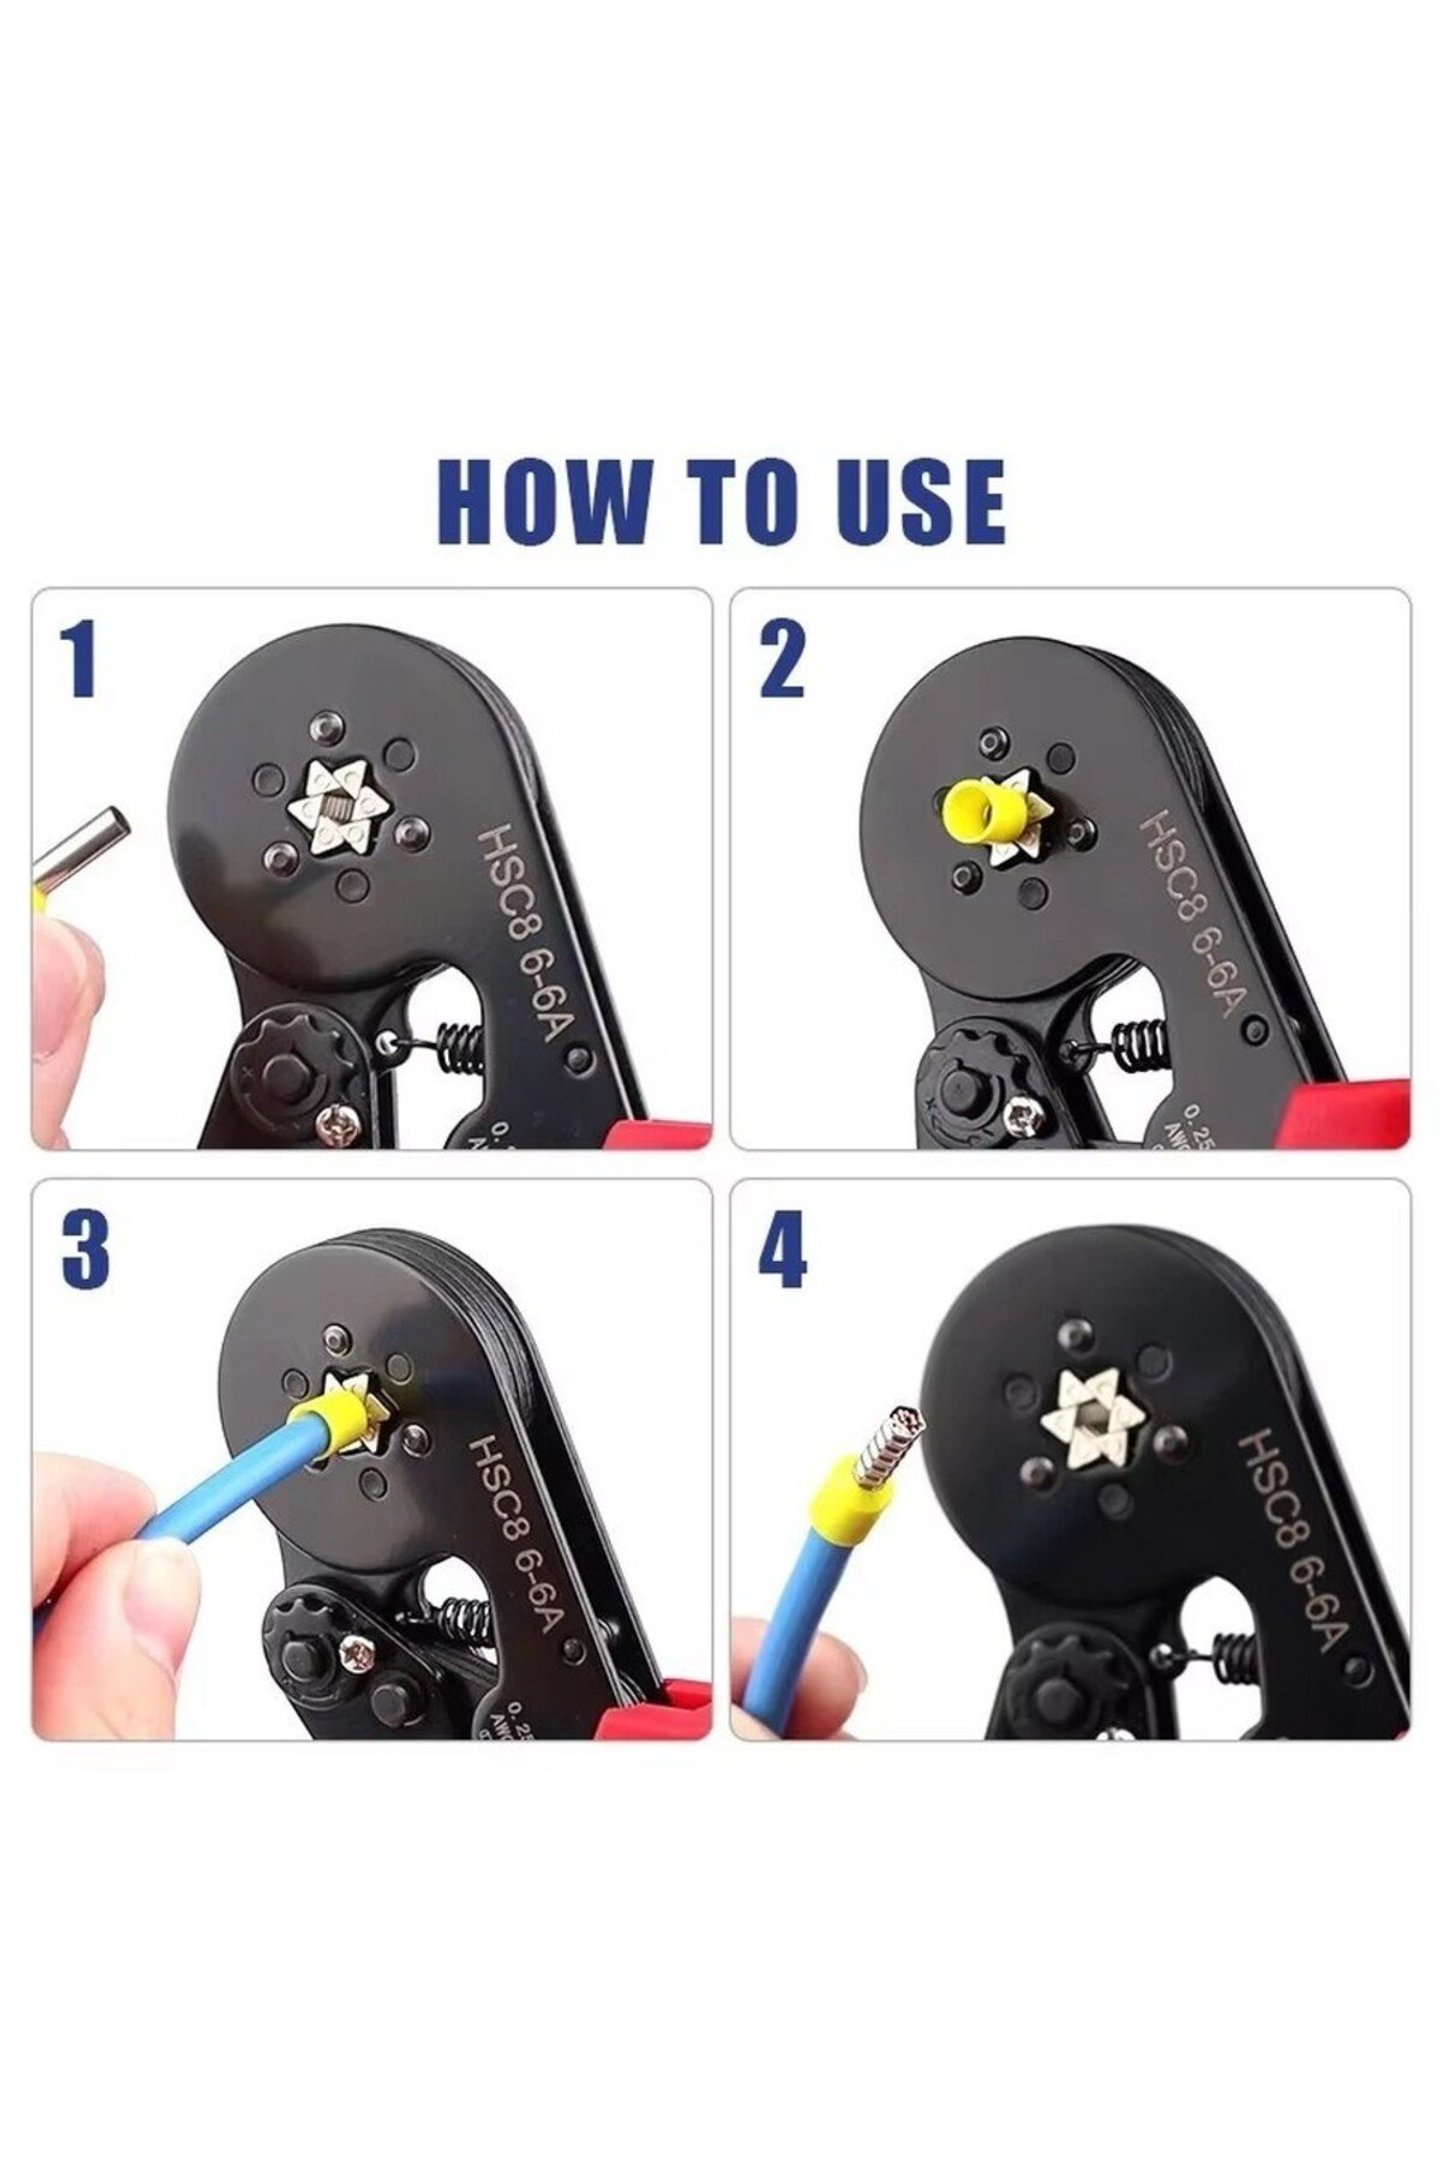
Aletin montaj adımları son derece pratik ve tekrarlanabilir bir iş akışına dayanır. Doğru bir krimp işlemi gerçekleştirmek için aşamalar şu sırayla uygulanır. Önce kablonun dış yalıtım kılıfı, kullanılacak yüksüğün metal boru uzunluğuna tam uyacak ölçüde soyulur; bu uzunluk standart yüksüklerde çoğunlukla 8 mm ile 12 mm arasındadır. İzolasyon soyulurken bakır liflerin kesilmemesine dikkat edilir; açıkta kalan lifler hafifçe parmakla düzeltilir ancak lifler spiral şekilde aşırı bükülmemelidir. Ardından seçilen uygun kesitteki kablo ucu yüksüğü, bakır liflerin tamamını içine alacak şekilde kablo ucuna yerleştirilir; hiçbir lifin plastik yakanın dışına taşmadığı gözle kontrol edilir.
Kablo ve yüksük hazırlandıktan sonra, yüksüğün metal boru kısmı pensenin kafa merkezindeki altıgen açıklığa yan taraftan yerleştirilir. Plastik yalıtım yakasının çenelerin dışında kalmasına, yalnızca metal boru bölümünün çeneler arasına girmesine özen gösterilir. Son olarak pensenin sapları iki elle veya tek elle dengeli biçimde sıkılır. Cırcır mekanizması diş atlayarak ilerler ve nihai sıkıştırma derinliğine ulaşıldığında otomatik olarak açılarak altıgen formda preslenmiş kablo ucunu serbest bırakır. Kablo ve yüksük hafifçe çekilerek mekanik tutunma kontrol edilir ve klemense montaja hazır hale gelir.
Olası bir hatalı yerleşimde, aletin iç kısmındaki cırcır dişlisinin yanında bulunan acil serbest bırakma mandalı bir tornavida ucu veya parmakla ileri itilerek çeneler zorlanmadan boşa çıkarılabilir. Çok sert veya yumuşak terminallerde ise döner ayar çarkı artı veya eksi yönde çevrilerek presleme sertliği hassasça kalibre edilebilir.
Avantajlar ve Faydalar HSC8 6-6A altıgen krimp pensesi, geleneksel bağlantı metotlarına ve dört köşeli sıkma penselerine kıyasla çok yönlü elektriksel, mekanik ve operasyonel faydalar sağlar. Çok damarlı iletkenlerin doğrudan klemens vidalarının altına sokulması veya eski alışkanlıkla lehimlenerek klemense bağlanması teknik açıdan büyük riskler barındırır. Lehimleme yöntemi, klemens vidasının sürekli mekanik baskısı altında kurşun ve kalay alaşımının zamanla ezilerek akmasına ve bağlantının gevşemesine yol açar. Gevşeyen bağlantı yüksek geçiş direncine ve aşırı ısınmaya neden olur; bu durum uluslararası IEC ve EN tesisat standartlarında klemens bağlantıları için uygun görülmez. HSC8 6-6A ile yapılan mekanik presleme ise lehim akması riskini tamamen ortadan kaldırır ve kablo liflerini sürekli elastik baskı altında tutarak uzun ömürlü ve stabil bir elektriksel kontak oluşturur.
Altıgen sıkma geometrisi, klemens yuvalarına montaj konforunu ve temas verimliliğini en üst seviyeye taşır. Dört köşeli kare krimp penseleri yüksüğü kare kesite dönüştürür; bu kesit kare klemens yuvalarında yeterli temas sağlasa da dairesel delikli klemenslerde köşelerin takılmasına veya yuvanın zorlanmasına neden olabilir. HSC8 6-6A'nın oluşturduğu altıgen profil ise dairesel geometriye son derece yakın olduğu için klemens yuvalarına pürüzsüz biçimde kayar. Klemens vidası sıkıldığında, vida tabanı altıgen yüzeyin düz kısımlarına tam temas ederek kuvveti eşit dağıtır; böylece tek noktada aşırı ezilme veya deformasyon yaşanmaz.
Kendinden ayarlı kafa mekanizması, pano imalatında ve seri montaj hatlarında çalışma süresini kayda değer biçimde kısaltır. Farklı kesitler için ayrı kalıp değiştirmek veya sabit yuvalı penselerde doğru kanalı aramak zorunda kalmayan teknisyen, tek bir aletle kesintisiz krimp yapabilir. Bu özellik operatörün yanlış kanalı seçerek iletkeni eksik veya aşırı sıkma riskini ortadan kaldırır. Hatalı montaj oranının sıfırlanması, üretim bandındaki kalite kontrol süreçlerini hızlandırır.
Entegre cırcır donanımı, uygulanan sıkıştırma basıncını mekanik olarak standardize eder. Gün boyu süren yoğun mesailerde operatörün kas gücü azalsa dahi, alet nihai krimp derinliğine ulaşmadan bırakmaya izin vermediği için her bir bağlantı aynı endüstriyel çekme dayanımında tamamlanır. Bu tutarlılık, vibrasyonlu ortamlarda veya ağır hizmet koşullarında çalışan makinelerin elektriksel arıza riskini asgari seviyeye indirir.
Optimize edilmiş kaldıraç mimarisi ve çift bileşenli sap tasarımı, kullanıcıya üstün bir ergonomi kazandırır. Yüksek sıkma kuvveti gerektiren 4 mm² ve 6 mm² gibi kalın kesitli kablolarda bile mafsal geometrisi el kuvvetini katlayarak iletir. Yumuşak termoplastik kauçuk yüzey avuç içine baskı yapmayarak nasır oluşumunu ve bilek zorlanmalarını önler.
Kimler İçin Uygundur HSC8 6-6A altıgen yüksük sıkma pensesi, profesyonel sanayi kollarından hobi elektroniğine kadar kablo sonlandırma ihtiyacı duyan geniş bir kullanıcı profilinin gereksinimlerini karşılar. Elektrik panosu imalatçıları ve pano montaj ustaları, aletin en öncelikli kullanıcı kitlesidir. Gün içerisinde yüzlerce ray klemens ve şalt bağlantısı yapan panocular, kendinden ayarlı altıgen mekanizma sayesinde hem zamandan büyük tasarruf sağlar hem de standartlara tam uygun, düzenli ve estetik panolar üretir.
Endüstriyel otomasyon teknisyenleri, mekatronik uzmanları ve fabrika elektrik bakım ekipleri için HSC8 6-6A takım çantasının temel donanımıdır. Üretim hatlarında meydana gelen arızalarda klemenslerin, sürücü kartlarının ve makine sensörlerinin kablo uçlarını saniyeler içinde sağlam şekilde yenilemek, tesisin üretim kaybını minimumda tutar. Tek bir aletle hem 0.25 mm²'lik ince kontrol kablolarının hem de 6 mm²'lik güç kablolarının sonlandırılabilmesi saha teknisyenine büyük bir hafiflik ve pratiklik kazandırır.
Maker toplulukları, robotik takımları, 3D yazıcı geliştiricileri ve elektronik proje meraklıları, projelerinde güvenli elektriksel temas sağlamak için bu aleti tercih eder. 3D yazıcıların güç terminallerinde, CNC sürücülerinde ve gömülü sistem devrelerinde açıkta kalan liflerin oluşturabileceği kısa devreleri engellemek, pahalı mikrodenetleyici kartlarını koruma altına alır. Kendinden ayarlı yapı, karmaşık ayar prosedürlerine girmeden ilk denemede başarılı sonuç elde etmeyi kolaylaştırır.
Güneş enerjisi kurulum ekipleri, karavan ve tekne elektrik dönüşümü yapan ustalar ile otomotiv elektrik servisleri de bu aletin titreşime dayanıklı altıgen sıkma profilinden yoğun olarak faydalanır. Seyir halindeki araçlarda sarsıntı kaynaklı kablo çözülmelerini önlemek hayati güvenlik oluşturduğu için HSC8 6-6A bu alanlarda da güvenle tercih edilir.
Doğru Ürünü Seçerken Dikkat Edilecekler Elektrik ve elektronik montaj süreçlerinde kullanılacak yüksük sıkma pensesi tercih edilirken, uygulamanın teknik gereksinimlerine ve sahadaki çalışma koşullarına uygun bir model seçilmesi büyük önem taşır. İlk olarak kablo kesit aralığı doğru belirlenmelidir. HSC8 6-6A modeli 0.25 mm² ile 6.00 mm² (AWG 23-10) aralığındaki tekli yüksükler ve 2x2.50 mm²'ye kadar olan ikiz yüksükler için optimize edilmiştir. Eğer projelerinizde çoğunlukla 10 mm² veya 16 mm² gibi daha kalın ana kolon besleme kabloları yer alıyorsa, HSC8 6-4 veya daha büyük kapasiteli aletler tercih edilmelidir. Ancak kontrol panoları, otomasyon sistemleri ve genel bina tesisatında kullanılan kabloların büyük çoğunluğu 0.25-6.00 mm² aralığında kaldığından, HSC8 6-6A son derece geniş bir kapsama alanı sunar.
İkinci kritik seçim kriteri, krimp profilinin geometrik formudur. Piyasada genel olarak dört çeneli kare ve altı çeneli altıgen modeller bulunur. Dört çeneli kare penseler geniş klemens yuvalarında yeterli temas sağlasa da, dar silindirik klemens deliklerine sokulurken sivri köşeleri takılma yapabilir. Altıgen profil ise daireye çok daha yakın bir dış hat ürettiği için özellikle dar yay baskılı terminallerde, push-in klemenslerde ve yuvarlak klemens yuvalarında çok daha pürüzsüz bir montaj sağlar. Çok çeşitli klemens tipleriyle çalışan profesyoneller için altıgen form daha evrensel bir uyumluluk anlamına gelir.
Üçüncü kriter, mekanizma yapısı ve kullanıcı kontrolüdür. Sabit kanallı manuel penselerde her kesit için ayrı bir kalıp yuvası bulunur ve operatörün doğru yuvayı seçmesi gerekir. HSC8 6-6A gibi kendinden ayarlı modellerde ise alet yerleştirilen yüksüğün çapını algılayarak otomatik kapanır; bu durum operatörün yanlış kanal seçme riskini ortadan kaldırır. Ayrıca aletin üzerinde döner basınç ayar çarkının ve acil durumlarda cırcırı boşa çıkaran serbest bırakma mandalının bulunması, zorlu montaj koşullarında esneklik ve iş güvenliği kazandırır.
Son olarak gövde malzemesi, işçilik kalitesi ve sap ergonomisi incelenmelidir. Isıl işlem görmüş yüksek karbonlu alaşım çelikten imal edilmiş çene ve gövde aksamı, yoğun kullanımlarda mekanik boşluk oluşmasını ve deformasyonu engeller. Çift bileşenli kaymaz sap kaplaması ise el terlemesinde tutuş emniyeti sağlar ve gün boyu süren çalışmalarda kas yorgunluğunu belirgin şekilde hafifletir.
Güvenli Kullanım, Bakım ve Saklama HSC8 6-6A el aletinin uzun yıllar boyunca ilk günkü mekanik hassasiyetini ve sıkma kalitesini koruması için temel iş güvenliği ve periyodik bakım kurallarına özen gösterilmelidir. En öncelikli güvenlik kuralı, aletin kesinlikle elektrik akımı bulunan canlı hatlar üzerinde kullanılmamasıdır. HSC8 6-6A yalıtımlı bir VDE el aleti değildir; saplarındaki polipropilen ve termoplastik kauçuk kaplama yalnızca ergonomik kavrama ve kaymazlık konforu sunmak için tasarlanmıştır, elektriksel izolasyon sağlamaz. Bu nedenle herhangi bir montaj veya krimp işlemine başlamadan önce çalışılan devrenin ana beslemesi kesilmeli ve voltaj test cihazı ile hattın enerjisiz olduğu teyit edilmelidir.
Presleme esnasında kullanıcı parmaklarını ve elini aletin kafa kısmındaki çene aralıklarından ve mafsal boşluklarından kesinlikle uzak tutmalıdır. Kaldıraç mekanizması vasıtasıyla oluşturulan presleme basıncı son derece yüksektir; çeneler arasına parmak sıkışması ciddi doku ezilmelerine yol açabilir. Çene boşluğuna yalnızca bakır kablo ve uygun kablo ucu yüksükleri yerleştirilmeli; alet asla çelik tel kesmek, vida ezmek, çivi düzeltmek veya levye olarak kullanmak gibi amacı dışındaki zorlayıcı işlemlere maruz bırakılmamalıdır. Bu tür yabancı sert metaller çenelerin hassas diş profilini kırabilir ve senkronizasyon mekanizmasını bozabilir.
Aletin periyodik bakımı son derece kolaydır ancak düzenli uygulanması performansı doğrudan etkiler. Yoğun pano montaj mesaileri sonrasında kafa bölgesinde ve çenelerin iç oluklarında birikebilecek bakır lif kırpıntıları, toz ve izolasyon kalıntıları kuru bir fırça veya hava üfleyici yardımıyla temizlenmelidir. Mekanizmanın akıcı çalışmasını sürdürmek için cırcır dişlilerine, hareketli mafsal perçinlerine ve iç geri getirme yayına belirli aralıklarla bir damla ince makine yağı damlatılmalıdır. Yağlama sonrasında sap yüzeyine sıçrayan yağlar elden kayma riskine karşı kuru bir bezle derhal temizlenmelidir.
Saklama koşulları bakımından alet, rutubetsiz ve kuru ortamlarda, alet çantasında veya takım askılığında muhafaza edilmelidir. Nemli ortamlarda uzun süre saklanacaksa metal yüzeylerin hafif yağlı bir bezle silinmesi korozyona karşı koruyucu bir tabaka oluşturur. Aletin sert zeminlere düşürülmemesine ve üzerine ağır yükler konulmamasına özen gösterilmelidir.
HSC8 6-6A Hakkında Sık Sorulan Sorular Altıgen sıkma pensesi ile kare sıkma pensesi arasındaki fark nedir? Altıgen krimp pensesi yüksüğü altı köşeli düzgün bir profile dönüştürürken, kare krimp pensesi dört köşeli profil oluşturur. Altıgen profil dairesel klemens yuvalarına ve yay baskılı terminallere çok daha pürüzsüz girer; klemens vidasının dairesel baskı tabanı altında köşelerin ezilmesini önleyerek daha homojen temas sağlar.
HSC8 6-6A hangi kablo kesitleri için uygundur? Bu el aleti 0.25 mm² ile 6.00 mm² arasındaki tüm tekli kablo yüksüklerini presleme kapasitesine sahiptir. Amerikan Tel Kesiti standardında bu aralık AWG 23 ile AWG 10 değerlerine karşılık gelir ve yaygın pano ile otomasyon kesitlerinin tamamını kapsar.
Pense işlem ortasında sıkışırsa veya yanlış yerleşimde nasıl açılır? Sapların iç kısmında, cırcır mekanizmasının hemen yanında bulunan emniyetli serbest bırakma mandalı bir tornavida ucu veya parmakla ileri itilerek cırcır kilidi manuel olarak boşa çıkarılır ve çeneler alete zarar vermeden güvenle açılır.
Farklı kablo kesitleri için herhangi bir kalıp veya çene ayarı gerekir mi? Hayır, HSC8 6-6A kendinden ayarlı kafa mekanizmasına sahiptir. Çeneler yerleştirilen yüksük ve iletkenin et kalınlığına göre kapanma mesafesini otomatik olarak adapte eder; harici parça veya kalıp değişimine ihtiyaç duymaz.
İzolesiz boru tipi kablo ucu yüksükleri ile kullanılabilir mi? Evet, hem plastik izolasyon yakalı standart VE serisi yüksüklerle hem de yakasız çıplak metal boru tipi izolesiz yüksüklerle tam uyumlu biçimde çalışır.
Çift iletken girişli ikiz yüksükler bu aletle sıkılabilir mi? Evet, toplam iletken alanı kapasite sınırları içinde kaldığı sürece 2x0.50 mm²'den 2x2.50 mm²'ye kadar olan ikiz yüksükler aletle güvenle preslenebilir.
Alet üzerindeki döner ayar çarkı ne işe yarar? Gövde üzerinde bulunan artı ve eksi işaretli döner çark, sıkıştırma basıncını hassas olarak kalibre etmeye yarar. Çok sert veya yumuşak terminal malzemelerinde presleme sertliği bu çark üzerinden optimize edilir.
Cırcır mekanizması neden sonuna kadar sıkılmadan açılmaya izin vermez? Cırcır sistemi, bağlantının eksik sıkılmasını ve gevşek kalarak temas direnci oluşturmasını engellemek amacıyla tasarlanmıştır. Çeneler ancak tam presleme derinliğine ve nihai basınca ulaşıldığında otomatik olarak açılarak her sıkmanın standart kalitede olmasını temin eder.
Alet enerjili veya canlı elektrik hatlarında kullanılabilir mi? Kesinlikle hayır. HSC8 6-6A yalıtımlı VDE el aleti değildir; saplarındaki plastik kaplama yalnızca mekanik konfor ve kaymazlık içindir. Çalışma öncesinde hattın elektrik enerjisi mutlaka kesilmelidir.
Kablo ucunu lehimlemek yerine yüksük sıkmak neden daha güvenlidir? Klemens vidalarının baskısı altında lehim zamanla ezilerek akar ve bağlantı gevşer; bu durum ark oluşumuna ve aşırı ısınmaya yol açar. Yüksük sıkma ise sürekli mekanik yay baskısı oluşturarak gevşemeyi önler ve uluslararası standartlara tam uyum sağlar.
Çenelerin iç yüzeyinde neden tırtıklar bulunur? Çene yüzeyindeki mikro dişli tırtıklar, presleme anında yüksük metaline iz bırakarak iletkenin dışarı çekilmesini engelleyen mekanik bir kilitlenme oluşturur ve çekme dayanımını artırır.
Sap malzemesi nedir ve uzun süreli çalışmalarda konfor sağlar mı? Sap gövdesi mukavemetli polipropilen çekirdekten, kavrama yüzeyi ise yumuşak termoplastik kauçuktan üretilmiştir; kaymaz dokusu ve ergonomik hatları sayesinde uzun süreli montajlarda el yorgunluğunu belirgin şekilde azaltır.
<div id="rich-content-wrapper">
<h1>HSC8 6-6A Altıgen Yüksük Sıkma Pensesi 0.25-6mm² Cırcırlı Pense Kendinden Ayarlı Kablo Ucu Krimp Sıkıştırma El Aleti AWG23-10</h1>
<h2>Klemens ve pano montajı için 6 çeneli homojen sıkıştırma sunan el aleti krimp pensesi</h2>
<p><b>Ürün Açıklaması</b><br> HSC8 6-6A Altıgen Yüksük Sıkma Pensesi, 0.25-6mm² kabloları altıgen profille sıkarak klemens bağlantılarını sağlamlaştıran cırcırlı el aletidir. Elektrik panolarında, endüstriyel otomasyon hatlarında ve hassas kontrol devrelerinde çok damarlı iletkenlerin uç kısımlarını dağılmadan, ezilmeden ve homojen bir formda yüksükle birleştirmek amacıyla geliştirilmiştir. Altıgen sıkıştırma geometrisi, silindirik klemens deliklerine ve dar yuvalara kablo ucunun tam oturmasını sağlayarak temas direncini belirgin biçimde düşürür ve gevşek bağlantı kaynaklı ısınma risklerini ortadan kaldırır.<br> <br> Gelişmiş cırcır mekanizması ile donatılan el aleti, presleme periyodu eksiksiz tamamlanana kadar çeneleri kilitli tutarak her işlemde standart, dengeli ve yüksek çekme mukavemetine sahip bir sıkma kuvveti uygular. Farklı kablo kesitlerine otomatik olarak intibak eden senkronize altı çeneli kafa yapısı, kullanıcıyı manuel ayar zahmetinden kurtarır ve seri montaj süreçlerinde çalışma hızını artırır. Yan beslemeli gövde mimarisi, ergonomik hatları ve çift bileşenli kaymaz sap yüzeyi ile uzun süreli pano işçiliğinde el yorgunluğunu en aza indirir.<br> <br> Gövde üzerinde yer alan hassas döner basınç ayar çarkı sayesinde farklı kablo damar yapılarına ve terminal et kalınlıklarına göre presleme sertliği kolayca optimize edilebilirken, olası yanlış yerleşimlerde devreye giren acil serbest bırakma mandalı çalışma güvenliğini üst seviyeye taşır. Endüstriyel elektrik pano imalatçılarından teknik servis uzmanlarına ve maker topluluklarına kadar geniş bir kullanıcı kitlesine hitap eden bu güvenilir el aleti, uluslararası montaj standartlarında elektriksel sonlandırma elde etmek için tasarlanmıştır.<br> <br> <b>HSC8 6-6A Nedir ve Ne İşe Yarar</b><br> HSC8 6-6A, 0.25 mm² ile 6.00 mm² (AWG 23-10) aralığındaki esnek bakır iletkenlerin uçlarına takılan izoleli ve izolesiz kablo ucu yüksüklerini altıgen geometriyle preslemek üzere geliştirilmiş profesyonel bir el aletidir. Elektrik ve otomasyon tesisatlarında kullanılan bükülgen çok damarlı kablolar doğrudan vidalı klemenslere bağlandığında, vidanın dönme hareketi nedeniyle bakır liflerin bir kısmı ezilir, kesilir veya dışarı taşar. Dışarıda kalan bu ince iletken lifler komşu klemenslerle kısa devre oluşturma riski taşırken, içeride kalan liflerin kesilmesi akım taşıma kapasitesini daraltarak temas noktasında aşırı ısınmaya yol açar. HSC8 6-6A, iletken liflerin tamamını metal yüksük borusu içine hapsederek lifleri yekpare ve sağlam bir temas formuna dönüştürür.<br> <br> Aletin merkezinde yer alan senkronize altı çeneli presleme kafası, uygulanan sıkıştırma kuvvetini yüksük gövdesine 360 derecelik açı boyunca eşit biçimde aktarır. Presleme esnasında oluşan yüksek mekanik basınç, yüksük malzemesi ile bakır lifler arasındaki mikroskobik hava boşluklarını sıkıştırarak gaz sızdırmaz bir temas yüzeyi oluşturur. Bu gaz sızdırmaz yapı, ortam havasında bulunan nem ve oksijenin iletken liflerin arasına sızmasını engeller; böylece zamanla bakır yüzeyinde meydana gelebilecek korozyon ve oksitlenme tabakası bertaraf edilir. Düşük ve kararlı temas direnci elde edilmesi, özellikle güç devrelerinde gerilim düşümlerini ve yangın tehlikesi oluşturan termal yükleri engeller.<br> <br> Geleneksel dört köşeli kare krimp penselerine kıyasla HSC8 6-6A'nın sunduğu altıgen form, dairesel hatta en yakın çokgen yapısıdır. Endüstriyel elektrik panolarında kullanılan modüler sıra klemensler, yay baskılı terminaller ve şalt cihazlarının bağlantı yuvaları çoğunlukla dairesel veya oval iç boşluğa sahiptir. Dört köşeli kare krimp yapıldığında, karenin sivri köşe çıkıntıları dairesel klemens yuvasının kenarlarına çarparak montaj esnasında takılma yapabilir. HSC8 6-6A'nın oluşturduğu altıgen profil ise klemens yuvasına eksenel olarak oturarak vida tabanı veya yay mekanizması tarafından her yönden dengeli basınçla kavranır. Bu durum montaj konforunu artırırken titreşimlerin bağlantıyı gevşetmesini önler.<br> <br> Aletin sunduğu bir diğer temel işlev, kendinden ayarlı kafa mekanizması sayesinde operatörün kalıp değiştirme ihtiyacını tamamen ortadan kaldırmasıdır. Tek bir presleme açıklığı içinde 0.25 mm²'den 6.00 mm²'ye kadar olan tüm kablo kesitleri nizami şekilde sıkıştırılabilir. Entegre cırcır sistemi ise sıkma kuvvetini standardize eder; operatör elini ne kadar hızlı veya yavaş sıkarsa sıksın, alet ancak önceden belirlenen fabrika kapanma eşiğine ulaştığında çenelerini açar. Bu sayede gün boyunca gerçekleştirilen yüzlerce kablo sonlandırmasının her biri aynı mekanik dayanımda ve elektriksel iletkenlikte tamamlanır.<br> <br> <b>Öne Çıkan Özellikler</b><br> HSC8 6-6A altıgen yüksük sıkma pensesi, elektrik ve otomasyon montajlarında iş kalitesini ve hızını artıran üstün mekanik detaylara sahiptir.<br> Altıgen Sıkma Geometrisi: Senkronize hareket eden altı adet sertleştirilmiş çene, yüksük borusunu eşit açılı altıgen formda presleyerek dairesel klemens yuvalarına pürüzsüz giriş sağlar.<br> Geniş Kesit Kapasitesi: 0.25 mm² ile 6.00 mm² (AWG 23-10) aralığındaki tüm tekli izoleli ve izolesiz yüksükler ile 2x2.5 mm² kesite kadar olan ikiz yüksükleri destekler.<br> Kendinden Ayarlı Mekanizma: Çenelerin kapanma mesafesi, yerleştirilen yüksük ve kablonun et kalınlığına göre otomatik kalibre olur; harici ayar zahmetini ortadan kaldırır.<br> Tam Döngülü Cırcır Sistemi: Presleme döngüsü eksiksiz tamamlanana kadar çenelerin erken açılmasını engelleyerek her bağlantıda kararlı ve homojen sıkıştırma basıncı uygular.<br> Döner Basınç Kalibrasyon Çarkı: Gövde üzerinde yer alan döner ayar mekanizması, artı ve eksi yönlerde çevrilerek farklı terminal sertliklerine göre baskı gerilimini optimize eder.<br> Emniyetli Serbest Bırakma Mandalı: Sıkıştırma sırasında oluşabilecek hatalı terminal yerleşimlerinde veya sıkışmalarda cırcır kilidini manuel olarak boşa çıkaran acil bırakma koludur.<br> Yüksek Mukavemetli Karbon Çelik Gövde: Özel ısıl işlem süreçleriyle sertleştirilmiş manganez alaşımlı çelik gövde plakaları, mekanik aşınmaya ve yüksek çekme gerilmelerine karşı dirençlidir.<br> Çift Bileşenli Ergonomik Sap Tasarımı: Sert polipropilen iç çekirdek ve el kaymasını önleyen yumuşak termoplastik kauçuk kaplama, el yapısına oturarak uzun süreli konfor sunar.<br> Kuvvet Kazandıran Mafsal Sistemi: Mekanik kaldıraç tasarımı, kullanıcının uyguladığı el gücünü yüksek presleme kuvvetine dönüştürerek kalın kesitlerde bile eforu en aza indirir.<br> Tırtıklı İç Çene Dokusu: Presleme yüzeyindeki mikro dişli yapı, yüksük metaline derinlemesine tutunma sağlayarak kablonun çekme kuvvetlerine karşı direncini üst seviyeye çıkarır.<br> Dengeli ve Kompakt Ölçüler: 175 mm toplam boyu ve 400 gramlık dengeli ağırlık dağılımı ile dar klemens panolarında ve montaj kutularında kolay hareket serbestliği tanır.<br> Geniş Terminal Uyumluluğu: Uluslararası standartlardaki tüm izoleli TE ve VE tipi yüksükler, izolesiz boru yüksükler ve çift girişli pabuçlarla eksiksiz uyumludur.<br> <br> <b>Kullanım Alanları</b><br> HSC8 6-6A altıgen yüksük sıkma pensesi, elektriksel güvenliğin, düzenli montajın ve titreşim mukavemetinin kritik olduğu çok geniş bir uygulama yelpazesinde görev alır. Endüstriyel elektrik panoları ve şalt sahaları bu aletin temel kullanım merkezidir. Dağıtım panoları, tali panolar, MCC kumanda merkezleri ve kompanzasyon tablolarında yer alan ray klemensler, otomatik sigortalar, kaçak akım koruma cihazları ve kompakt şalterler yoğun kablo trafiğine sahne olur. Çok damarlı iletkenlerin bu ekipmanlara bağlanmasında kullanılan yüksüklerin altıgen biçimde preslenmesi, dar modüler yuvalara kabloların zahmetsizce takılmasını sağlar. Bu sayede panoculukta estetik kablo kanalı yerleşimi ve güvenli klemens köprülemeleri kolaylıkla gerçekleştirilir.<br> <br> Endüstriyel otomasyon sistemleri ve PLC panoları, aletin sunduğu hassas sıkıştırma yeteneğinden geniş çapta yararlanır. Programlanabilir mantıksal denetleyicilerin dijital ve analog giriş-çıkış klemensleri, sürücü üniteleri, emniyet röleleri ve sensör bağlantı blokları genellikle 0.25 mm² ile 0.75 mm² aralığındaki ince kesitli iletkenleri barındırır. Bu ince iletken damarlarının sıkma esnasında ezilmeden veya kopmadan yüksük içine hapsedilmesi, sinyal kayıplarını ve haberleşme parazitlerini önler. Fabrika sahasındaki motorların, preslerin ve konveyör bantların oluşturduğu yoğun mekanik titreşim altında bile altıgen sıkılmış yüksükler klemens yuvasında gevşemeden çalışmayı sürdürür.<br> <br> Akıllı bina otomasyonu, yangın ihbar sistemleri ve aydınlatma kontrol panelleri, yangın güvenliği ve kesintisiz çalışma gereksinimleri nedeniyle kablo yüksüğü kullanımını zorunlu kılar. DALI ve bina otomasyon altyapılarında kullanılan bükümlü çift haberleşme hatları ve besleme kabloları, HSC8 6-6A ile preslenerek klemens vidalarının bakır lifleri parçalaması engellenir. Yangın alarm santrallerinde ve duman tahliye panolarında oluşabilecek temassızlık kaynaklı arıza durumları, aletin gaz sızdırmaz presleme kalitesi sayesinde baştan önlenmiş olur.<br> <br> Güneş enerjisi sistemleri, çatı tipi fotovoltaik santraller ve solar birleştirme kutuları, doğru akım hatlarında yüksek akım ve gerilim barındırır. Solar şarj kontrol cihazları, inverter girişleri ve doğru akım sigorta yuvalarında gevşek bir kablo ucu çok yüksek ark sıcaklıklarına neden olabilir. HSC8 6-6A ile kalaylı bakır yüksüklerin altıgen preslenmesi, doğru akımın en düşük dirençle iletilmesini sağlar ve aşırı ısınma riskini bertaraf eder. Benzer şekilde karavan, tekne ve marin araç elektrik tesisatlarında sürekli hareket ve deniz nemi ortamında kabloların korozyona uğramadan sağlam kalmasını destekler.<br> <br> Maker atölyeleri, robotik kulüpleri, 3D yazıcı ve masaüstü CNC mekanizmaları, aletin bir diğer yaygın kullanım sahasıdır. 3D yazıcıların ana kartlarında bulunan ısıtıcı yatak ve ekstrüder güç klemensleri yüksek sürekli akım çeker. Bu noktalarda doğrudan çıplak kablo veya lehimlenmiş kablo ucu kullanılması, vidanın baskısıyla zamanla gevşeyerek klemens soketlerinin erimesine yol açabilir. HSC8 6-6A ile uygulanan krimp yüksükler, soket tabanına tam oturarak erime ve kısa devre problemlerini engeller. Robotik projelerdeki motor sürücüler ve güç dağıtım kartları için de sağlam bir bağlantı altyapısı kurar.<br> <br> Teknik servis atölyeleri, beyaz eşya tamir merkezleri, ticari mutfak cihazları ve asansör kumanda tablolarının periyodik bakım çalışmalarında kablo uçlarının yenilenmesi gerektiğinde HSC8 6-6A teknisyene yüksek hız kazandırır. Yıpranmış kablo uçları düzgünce kesilip soyulduktan sonra tek hareketle yeni yüksükle birleştirilir ve cihaz güvenle devreye alınır.<br> <br> <b>Uyumluluk, Bağlantı ve Kullanım</b><br> HSC8 6-6A altıgen yüksük sıkma pensesi, uluslararası elektrik standartlarına uygun olarak üretilen çok çeşitli kablo kesitleri ve klemens türleriyle eksiksiz bir mekanik uyum sergiler. Desteklenen temel kablo kesiti aralığı 0.25 mm² ile 6.00 mm² arasındadır ve bu değer Amerikan Tel Kesiti cetvelinde AWG 23 ile AWG 10 aralığını kapsar. Bu kapasite; kontrol devrelerindeki 0.25 mm², 0.34 mm², 0.50 mm² gibi hassas kesitlerden, güç hatlarındaki 1.50 mm², 2.50 mm², 4.00 mm² ve 6.00 mm²'lik ana iletkenlere kadar geniş bir çeşitliliği içerir. Alet ayrıca tek bir klemense iki kablo girişini sağlayan ikiz yüksüklerde 2x0.50 mm²'den 2x2.50 mm²'ye kadar olan ebatlarla güvenle kullanılabilir.<br> <br> Klemens ve Terminal Uyumluluğu:<br> VE Tipi İzoleli Kablo Ucu Yüksükleri: Giriş yakasında polipropilen konik yalıtım bulunan tekli kalay kaplı bakır yüksüklerin metal gövdesini nizami şekilde presler.<br> İzolesiz Boru Tipi Yüksükler: Yalıtım manşonu bulunmayan çıplak bakır ve pirinç yüksük borularını kablo damarlarına sıkıca bağlar.<br> İkiz Yüksükler: İki ayrı iletkenin tek bir klemens yuvasına girmesi gereken paralel bağlantılarda 2x2.50 mm² kesite kadar olan ikiz yüksükleri destekler.<br> Vidalı Sıra Klemensler: Altıgen form, vidanın dairesel tabanına dengeli basarak iletkenin vida tarafından deforme edilmesini önler.<br> Yay Baskılı Klemensler: Altı köşeli düzgün geometri, yay tüneline sürtünmeden girerek kilit mekanizmasının rahatça kapanmasını sağlar.<br> Push-In Klemensler: Aletsiz montaj sağlayan push-in klemens yuvalarına tek itişte pürüzsüz giriş imkanı verir.<br> Elektronik Kart Klemens Blokları: 3.81 mm, 5.00 mm ve 5.08 mm pin aralığına sahip yeşil geçmeli PCB klemens soketlerine tam oturur.<br> <br> Aletin montaj adımları son derece pratik ve tekrarlanabilir bir iş akışına dayanır. Doğru bir krimp işlemi gerçekleştirmek için aşamalar şu sırayla uygulanır. Önce kablonun dış yalıtım kılıfı, kullanılacak yüksüğün metal boru uzunluğuna tam uyacak ölçüde soyulur; bu uzunluk standart yüksüklerde çoğunlukla 8 mm ile 12 mm arasındadır. İzolasyon soyulurken bakır liflerin kesilmemesine dikkat edilir; açıkta kalan lifler hafifçe parmakla düzeltilir ancak lifler spiral şekilde aşırı bükülmemelidir. Ardından seçilen uygun kesitteki kablo ucu yüksüğü, bakır liflerin tamamını içine alacak şekilde kablo ucuna yerleştirilir; hiçbir lifin plastik yakanın dışına taşmadığı gözle kontrol edilir.<br> <br> Kablo ve yüksük hazırlandıktan sonra, yüksüğün metal boru kısmı pensenin kafa merkezindeki altıgen açıklığa yan taraftan yerleştirilir. Plastik yalıtım yakasının çenelerin dışında kalmasına, yalnızca metal boru bölümünün çeneler arasına girmesine özen gösterilir. Son olarak pensenin sapları iki elle veya tek elle dengeli biçimde sıkılır. Cırcır mekanizması diş atlayarak ilerler ve nihai sıkıştırma derinliğine ulaşıldığında otomatik olarak açılarak altıgen formda preslenmiş kablo ucunu serbest bırakır. Kablo ve yüksük hafifçe çekilerek mekanik tutunma kontrol edilir ve klemense montaja hazır hale gelir.<br> <br> Olası bir hatalı yerleşimde, aletin iç kısmındaki cırcır dişlisinin yanında bulunan acil serbest bırakma mandalı bir tornavida ucu veya parmakla ileri itilerek çeneler zorlanmadan boşa çıkarılabilir. Çok sert veya yumuşak terminallerde ise döner ayar çarkı artı veya eksi yönde çevrilerek presleme sertliği hassasça kalibre edilebilir.<br> <br> <b>Avantajlar ve Faydalar</b><br> HSC8 6-6A altıgen krimp pensesi, geleneksel bağlantı metotlarına ve dört köşeli sıkma penselerine kıyasla çok yönlü elektriksel, mekanik ve operasyonel faydalar sağlar. Çok damarlı iletkenlerin doğrudan klemens vidalarının altına sokulması veya eski alışkanlıkla lehimlenerek klemense bağlanması teknik açıdan büyük riskler barındırır. Lehimleme yöntemi, klemens vidasının sürekli mekanik baskısı altında kurşun ve kalay alaşımının zamanla ezilerek akmasına ve bağlantının gevşemesine yol açar. Gevşeyen bağlantı yüksek geçiş direncine ve aşırı ısınmaya neden olur; bu durum uluslararası IEC ve EN tesisat standartlarında klemens bağlantıları için uygun görülmez. HSC8 6-6A ile yapılan mekanik presleme ise lehim akması riskini tamamen ortadan kaldırır ve kablo liflerini sürekli elastik baskı altında tutarak uzun ömürlü ve stabil bir elektriksel kontak oluşturur.<br> <br> Altıgen sıkma geometrisi, klemens yuvalarına montaj konforunu ve temas verimliliğini en üst seviyeye taşır. Dört köşeli kare krimp penseleri yüksüğü kare kesite dönüştürür; bu kesit kare klemens yuvalarında yeterli temas sağlasa da dairesel delikli klemenslerde köşelerin takılmasına veya yuvanın zorlanmasına neden olabilir. HSC8 6-6A'nın oluşturduğu altıgen profil ise dairesel geometriye son derece yakın olduğu için klemens yuvalarına pürüzsüz biçimde kayar. Klemens vidası sıkıldığında, vida tabanı altıgen yüzeyin düz kısımlarına tam temas ederek kuvveti eşit dağıtır; böylece tek noktada aşırı ezilme veya deformasyon yaşanmaz.<br> <br> Kendinden ayarlı kafa mekanizması, pano imalatında ve seri montaj hatlarında çalışma süresini kayda değer biçimde kısaltır. Farklı kesitler için ayrı kalıp değiştirmek veya sabit yuvalı penselerde doğru kanalı aramak zorunda kalmayan teknisyen, tek bir aletle kesintisiz krimp yapabilir. Bu özellik operatörün yanlış kanalı seçerek iletkeni eksik veya aşırı sıkma riskini ortadan kaldırır. Hatalı montaj oranının sıfırlanması, üretim bandındaki kalite kontrol süreçlerini hızlandırır.<br> <br> Entegre cırcır donanımı, uygulanan sıkıştırma basıncını mekanik olarak standardize eder. Gün boyu süren yoğun mesailerde operatörün kas gücü azalsa dahi, alet nihai krimp derinliğine ulaşmadan bırakmaya izin vermediği için her bir bağlantı aynı endüstriyel çekme dayanımında tamamlanır. Bu tutarlılık, vibrasyonlu ortamlarda veya ağır hizmet koşullarında çalışan makinelerin elektriksel arıza riskini asgari seviyeye indirir.<br> <br> Optimize edilmiş kaldıraç mimarisi ve çift bileşenli sap tasarımı, kullanıcıya üstün bir ergonomi kazandırır. Yüksek sıkma kuvveti gerektiren 4 mm² ve 6 mm² gibi kalın kesitli kablolarda bile mafsal geometrisi el kuvvetini katlayarak iletir. Yumuşak termoplastik kauçuk yüzey avuç içine baskı yapmayarak nasır oluşumunu ve bilek zorlanmalarını önler.<br> <br> <b>Kimler İçin Uygundur</b><br> HSC8 6-6A altıgen yüksük sıkma pensesi, profesyonel sanayi kollarından hobi elektroniğine kadar kablo sonlandırma ihtiyacı duyan geniş bir kullanıcı profilinin gereksinimlerini karşılar. Elektrik panosu imalatçıları ve pano montaj ustaları, aletin en öncelikli kullanıcı kitlesidir. Gün içerisinde yüzlerce ray klemens ve şalt bağlantısı yapan panocular, kendinden ayarlı altıgen mekanizma sayesinde hem zamandan büyük tasarruf sağlar hem de standartlara tam uygun, düzenli ve estetik panolar üretir.<br> <br> Endüstriyel otomasyon teknisyenleri, mekatronik uzmanları ve fabrika elektrik bakım ekipleri için HSC8 6-6A takım çantasının temel donanımıdır. Üretim hatlarında meydana gelen arızalarda klemenslerin, sürücü kartlarının ve makine sensörlerinin kablo uçlarını saniyeler içinde sağlam şekilde yenilemek, tesisin üretim kaybını minimumda tutar. Tek bir aletle hem 0.25 mm²'lik ince kontrol kablolarının hem de 6 mm²'lik güç kablolarının sonlandırılabilmesi saha teknisyenine büyük bir hafiflik ve pratiklik kazandırır.<br> <br> Maker toplulukları, robotik takımları, 3D yazıcı geliştiricileri ve elektronik proje meraklıları, projelerinde güvenli elektriksel temas sağlamak için bu aleti tercih eder. 3D yazıcıların güç terminallerinde, CNC sürücülerinde ve gömülü sistem devrelerinde açıkta kalan liflerin oluşturabileceği kısa devreleri engellemek, pahalı mikrodenetleyici kartlarını koruma altına alır. Kendinden ayarlı yapı, karmaşık ayar prosedürlerine girmeden ilk denemede başarılı sonuç elde etmeyi kolaylaştırır.<br> <br> Güneş enerjisi kurulum ekipleri, karavan ve tekne elektrik dönüşümü yapan ustalar ile otomotiv elektrik servisleri de bu aletin titreşime dayanıklı altıgen sıkma profilinden yoğun olarak faydalanır. Seyir halindeki araçlarda sarsıntı kaynaklı kablo çözülmelerini önlemek hayati güvenlik oluşturduğu için HSC8 6-6A bu alanlarda da güvenle tercih edilir.<br> <br> <b>Doğru Ürünü Seçerken Dikkat Edilecekler</b><br> Elektrik ve elektronik montaj süreçlerinde kullanılacak yüksük sıkma pensesi tercih edilirken, uygulamanın teknik gereksinimlerine ve sahadaki çalışma koşullarına uygun bir model seçilmesi büyük önem taşır. İlk olarak kablo kesit aralığı doğru belirlenmelidir. HSC8 6-6A modeli 0.25 mm² ile 6.00 mm² (AWG 23-10) aralığındaki tekli yüksükler ve 2x2.50 mm²'ye kadar olan ikiz yüksükler için optimize edilmiştir. Eğer projelerinizde çoğunlukla 10 mm² veya 16 mm² gibi daha kalın ana kolon besleme kabloları yer alıyorsa, HSC8 6-4 veya daha büyük kapasiteli aletler tercih edilmelidir. Ancak kontrol panoları, otomasyon sistemleri ve genel bina tesisatında kullanılan kabloların büyük çoğunluğu 0.25-6.00 mm² aralığında kaldığından, HSC8 6-6A son derece geniş bir kapsama alanı sunar.<br> <br> İkinci kritik seçim kriteri, krimp profilinin geometrik formudur. Piyasada genel olarak dört çeneli kare ve altı çeneli altıgen modeller bulunur. Dört çeneli kare penseler geniş klemens yuvalarında yeterli temas sağlasa da, dar silindirik klemens deliklerine sokulurken sivri köşeleri takılma yapabilir. Altıgen profil ise daireye çok daha yakın bir dış hat ürettiği için özellikle dar yay baskılı terminallerde, push-in klemenslerde ve yuvarlak klemens yuvalarında çok daha pürüzsüz bir montaj sağlar. Çok çeşitli klemens tipleriyle çalışan profesyoneller için altıgen form daha evrensel bir uyumluluk anlamına gelir.<br> <br> Üçüncü kriter, mekanizma yapısı ve kullanıcı kontrolüdür. Sabit kanallı manuel penselerde her kesit için ayrı bir kalıp yuvası bulunur ve operatörün doğru yuvayı seçmesi gerekir. HSC8 6-6A gibi kendinden ayarlı modellerde ise alet yerleştirilen yüksüğün çapını algılayarak otomatik kapanır; bu durum operatörün yanlış kanal seçme riskini ortadan kaldırır. Ayrıca aletin üzerinde döner basınç ayar çarkının ve acil durumlarda cırcırı boşa çıkaran serbest bırakma mandalının bulunması, zorlu montaj koşullarında esneklik ve iş güvenliği kazandırır.<br> <br> Son olarak gövde malzemesi, işçilik kalitesi ve sap ergonomisi incelenmelidir. Isıl işlem görmüş yüksek karbonlu alaşım çelikten imal edilmiş çene ve gövde aksamı, yoğun kullanımlarda mekanik boşluk oluşmasını ve deformasyonu engeller. Çift bileşenli kaymaz sap kaplaması ise el terlemesinde tutuş emniyeti sağlar ve gün boyu süren çalışmalarda kas yorgunluğunu belirgin şekilde hafifletir.<br> <br> <b>Güvenli Kullanım, Bakım ve Saklama</b><br> HSC8 6-6A el aletinin uzun yıllar boyunca ilk günkü mekanik hassasiyetini ve sıkma kalitesini koruması için temel iş güvenliği ve periyodik bakım kurallarına özen gösterilmelidir. En öncelikli güvenlik kuralı, aletin kesinlikle elektrik akımı bulunan canlı hatlar üzerinde kullanılmamasıdır. HSC8 6-6A yalıtımlı bir VDE el aleti değildir; saplarındaki polipropilen ve termoplastik kauçuk kaplama yalnızca ergonomik kavrama ve kaymazlık konforu sunmak için tasarlanmıştır, elektriksel izolasyon sağlamaz. Bu nedenle herhangi bir montaj veya krimp işlemine başlamadan önce çalışılan devrenin ana beslemesi kesilmeli ve voltaj test cihazı ile hattın enerjisiz olduğu teyit edilmelidir.<br> <br> Presleme esnasında kullanıcı parmaklarını ve elini aletin kafa kısmındaki çene aralıklarından ve mafsal boşluklarından kesinlikle uzak tutmalıdır. Kaldıraç mekanizması vasıtasıyla oluşturulan presleme basıncı son derece yüksektir; çeneler arasına parmak sıkışması ciddi doku ezilmelerine yol açabilir. Çene boşluğuna yalnızca bakır kablo ve uygun kablo ucu yüksükleri yerleştirilmeli; alet asla çelik tel kesmek, vida ezmek, çivi düzeltmek veya levye olarak kullanmak gibi amacı dışındaki zorlayıcı işlemlere maruz bırakılmamalıdır. Bu tür yabancı sert metaller çenelerin hassas diş profilini kırabilir ve senkronizasyon mekanizmasını bozabilir.<br> <br> Aletin periyodik bakımı son derece kolaydır ancak düzenli uygulanması performansı doğrudan etkiler. Yoğun pano montaj mesaileri sonrasında kafa bölgesinde ve çenelerin iç oluklarında birikebilecek bakır lif kırpıntıları, toz ve izolasyon kalıntıları kuru bir fırça veya hava üfleyici yardımıyla temizlenmelidir. Mekanizmanın akıcı çalışmasını sürdürmek için cırcır dişlilerine, hareketli mafsal perçinlerine ve iç geri getirme yayına belirli aralıklarla bir damla ince makine yağı damlatılmalıdır. Yağlama sonrasında sap yüzeyine sıçrayan yağlar elden kayma riskine karşı kuru bir bezle derhal temizlenmelidir.<br> <br> Saklama koşulları bakımından alet, rutubetsiz ve kuru ortamlarda, alet çantasında veya takım askılığında muhafaza edilmelidir. Nemli ortamlarda uzun süre saklanacaksa metal yüzeylerin hafif yağlı bir bezle silinmesi korozyona karşı koruyucu bir tabaka oluşturur. Aletin sert zeminlere düşürülmemesine ve üzerine ağır yükler konulmamasına özen gösterilmelidir.<br> <br> <b>HSC8 6-6A Hakkında Sık Sorulan Sorular</b><br> <b>Altıgen sıkma pensesi ile kare sıkma pensesi arasındaki fark nedir?</b><br> Altıgen krimp pensesi yüksüğü altı köşeli düzgün bir profile dönüştürürken, kare krimp pensesi dört köşeli profil oluşturur. Altıgen profil dairesel klemens yuvalarına ve yay baskılı terminallere çok daha pürüzsüz girer; klemens vidasının dairesel baskı tabanı altında köşelerin ezilmesini önleyerek daha homojen temas sağlar.<br> <br> <b>HSC8 6-6A hangi kablo kesitleri için uygundur?</b><br> Bu el aleti 0.25 mm² ile 6.00 mm² arasındaki tüm tekli kablo yüksüklerini presleme kapasitesine sahiptir. Amerikan Tel Kesiti standardında bu aralık AWG 23 ile AWG 10 değerlerine karşılık gelir ve yaygın pano ile otomasyon kesitlerinin tamamını kapsar.<br> <br> <b>Pense işlem ortasında sıkışırsa veya yanlış yerleşimde nasıl açılır?</b><br> Sapların iç kısmında, cırcır mekanizmasının hemen yanında bulunan emniyetli serbest bırakma mandalı bir tornavida ucu veya parmakla ileri itilerek cırcır kilidi manuel olarak boşa çıkarılır ve çeneler alete zarar vermeden güvenle açılır.<br> <br> <b>Farklı kablo kesitleri için herhangi bir kalıp veya çene ayarı gerekir mi?</b><br> Hayır, HSC8 6-6A kendinden ayarlı kafa mekanizmasına sahiptir. Çeneler yerleştirilen yüksük ve iletkenin et kalınlığına göre kapanma mesafesini otomatik olarak adapte eder; harici parça veya kalıp değişimine ihtiyaç duymaz.<br> <br> <b>İzolesiz boru tipi kablo ucu yüksükleri ile kullanılabilir mi?</b><br> Evet, hem plastik izolasyon yakalı standart VE serisi yüksüklerle hem de yakasız çıplak metal boru tipi izolesiz yüksüklerle tam uyumlu biçimde çalışır.<br> <br> <b>Çift iletken girişli ikiz yüksükler bu aletle sıkılabilir mi?</b><br> Evet, toplam iletken alanı kapasite sınırları içinde kaldığı sürece 2x0.50 mm²'den 2x2.50 mm²'ye kadar olan ikiz yüksükler aletle güvenle preslenebilir.<br> <br> <b>Alet üzerindeki döner ayar çarkı ne işe yarar?</b><br> Gövde üzerinde bulunan artı ve eksi işaretli döner çark, sıkıştırma basıncını hassas olarak kalibre etmeye yarar. Çok sert veya yumuşak terminal malzemelerinde presleme sertliği bu çark üzerinden optimize edilir.<br> <br> <b>Cırcır mekanizması neden sonuna kadar sıkılmadan açılmaya izin vermez?</b><br> Cırcır sistemi, bağlantının eksik sıkılmasını ve gevşek kalarak temas direnci oluşturmasını engellemek amacıyla tasarlanmıştır. Çeneler ancak tam presleme derinliğine ve nihai basınca ulaşıldığında otomatik olarak açılarak her sıkmanın standart kalitede olmasını temin eder.<br> <br> <b>Alet enerjili veya canlı elektrik hatlarında kullanılabilir mi?</b><br> Kesinlikle hayır. HSC8 6-6A yalıtımlı VDE el aleti değildir; saplarındaki plastik kaplama yalnızca mekanik konfor ve kaymazlık içindir. Çalışma öncesinde hattın elektrik enerjisi mutlaka kesilmelidir.<br> <br> <b>Kablo ucunu lehimlemek yerine yüksük sıkmak neden daha güvenlidir?</b><br> Klemens vidalarının baskısı altında lehim zamanla ezilerek akar ve bağlantı gevşer; bu durum ark oluşumuna ve aşırı ısınmaya yol açar. Yüksük sıkma ise sürekli mekanik yay baskısı oluşturarak gevşemeyi önler ve uluslararası standartlara tam uyum sağlar.<br> <br> <b>Çenelerin iç yüzeyinde neden tırtıklar bulunur?</b><br> Çene yüzeyindeki mikro dişli tırtıklar, presleme anında yüksük metaline iz bırakarak iletkenin dışarı çekilmesini engelleyen mekanik bir kilitlenme oluşturur ve çekme dayanımını artırır.<br> <br> <b>Sap malzemesi nedir ve uzun süreli çalışmalarda konfor sağlar mı?</b><br> Sap gövdesi mukavemetli polipropilen çekirdekten, kavrama yüzeyi ise yumuşak termoplastik kauçuktan üretilmiştir; kaymaz dokusu ve ergonomik hatları sayesinde uzun süreli montajlarda el yorgunluğunu belirgin şekilde azaltır.<br> <br> <b>Paket İçeriği</b><br> 1 adet HSC8 6-6A Kendinden Ayarlı Altıgen Yüksük Sıkma Pensesi<br> <br> <b>Teknik Özellikler</b><br> Model: HSC8 6-6A<br> Ürün Tipi: Altıgen Kablo Ucu Yüksük Sıkma Pensesi<br> Sıkma Profili: Altıgen (Heksagonal 6 çeneli)<br> Sıkma Kapasitesi Metrik: 0.25 - 6.00 mm²<br> Sıkma Kapasitesi AWG: AWG 23 - AWG 10<br> Çift Girişli Yüksük Kapasitesi: 2x0.50 mm² - 2x2.50 mm²<br> Mekanizma Tipi: Kendinden ayarlı tam döngülü cırcırlı (ratchet) sistem<br> Basınç Kalibrasyonu: Kademeli döner basınç ayar çarkı<br> Acil Çözüm Mekanizması: Entegre manuel serbest bırakma mandalı<br> Çene Malzemesi: Sertleştirilmiş manganez alaşımlı çelik<br> Gövde Malzemesi: Yüksek karbonlu preslenmiş takım çeliği<br> Sap Malzemesi: Sert polipropilen (PP) + Termoplastik kauçuk (TPR)<br> Toplam Uzunluk: 175 mm<br> Sap Uzunluğu: 142 mm<br> Kafa Genişliği: 60 mm<br> Çene Genişliği: 45 mm<br> Çene Kalınlığı: 11.0 mm<br> Sap Açılma Açısı: 60 derece<br> Ürün Ağırlığı: 400 g<br> Uyumlu Terminal Tipleri: VE serisi izoleli yüksükler, izolesiz boru tipi kablo yüksükleri, ikiz pabuçlar<br> Uyumlu Klemens Tipleri: Vidalı ray klemensler, yay baskılı klemensler, push-in klemensler, PCB klemens blokları</p>
</div>
Ürün çok güzel yumuşacık bir kumaşı var boyu ideal sadece çizli renk kahve rengi diye almıştım hardal sarısına gibi rengi ama gayet uyumlu oldu hoşumuza gitti

 Giyim
 Ayakkabı
 Aksesuar
 Elektronik
 Anne & Bebek & Çocuk
 Ev & Mobilya
 Kozmetik & Kişisel Bakım
 Spor & Outdoor
 Yaşam
 Süpermarket


 İptal, İade ve Değişim Nasıl Yapılır?


Bu ürüne henüz yorum yazılmadı. İlk yorumu yazmak ister misin?
Yorum Yaz